 2026.10.09
アンダーカット処理とは|スライド・傾斜・回転・無理抜き
射出成形の設計で「この形状、金型からどう抜くのか」と悩んだ経験はないでしょうか。製品の側面の穴や内側のフック、キャップのねじ山など、金型を真っ直ぐ開いただけでは取り出せない形状をアンダーカットと呼びます。本記事では、アンダーカット処理の代表的な4機構(スライドコア・傾斜ピン・回転コア・無理抜き)について、解説します。
■ お急ぎの方へ
アンダーカットを含む金型の設計・製作、既存金型の改修について、内容にもよりますがまずはお気軽にご相談を承っています。
お問い合わせはこちら →
アンダーカットとは
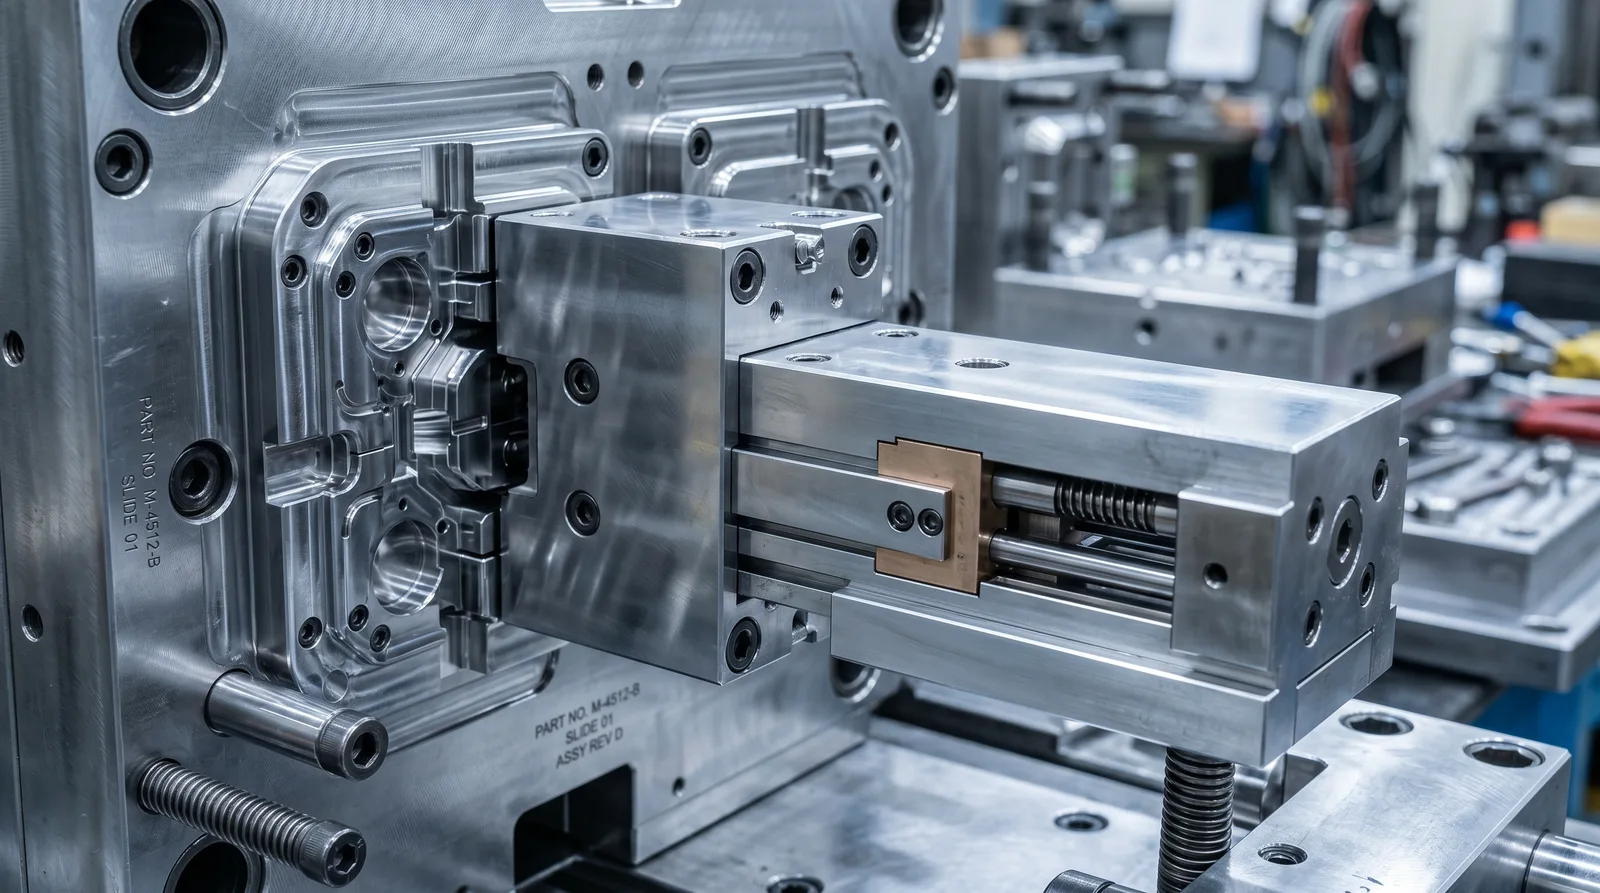
アンダーカットとは、成形品を金型から取り出す(離型する)とき、金型を開閉方向に動かしただけでは引っかかって抜けない凸形状や凹形状のことです。代表例には、側面の横穴、外壁・内壁の突起、内向きのフック、キャップ内側のねじ山などがあります。
アンダーカットは、製品の外側にあるか内側にあるかで分類されます。外側の凹凸を外アンダーカット、内側の凹凸を内アンダーカットと呼び、外側は横方向のスライド、内側は傾斜機構で処理するのが基本です。通常の離型はエジェクタピンで真っ直ぐ突き出しますが、アンダーカットがあると、その方向に逃がすための機構が必要になります。
アンダーカット処理の代表的な4機構
アンダーカットを離型する機構は、製品形状や生産条件に応じて選びます。代表的な4つを整理します。
スライドコア(横スライド)
金型に斜めのアンギュラピンやカムを立て、型開きの上下方向の動きを駒(コア)の横方向の動きに変換する機構です。型が開くと、ピンの角度に沿ってスライドコアが横へ移動し、外アンダーカットを開放します。外側のアンダーカット処理の一般的な手法で、駒をキャビティ側に配置できるため設計の自由度が高い反面、製品サイズ+αの摺動スペースが必要で、多数個取りでピッチが近いとスライド同士が干渉するので、干渉しない製品配置や、ピッチにすると、金型が大きくなります。
傾斜ピン(傾斜エジェクタ)
突き出しピンの一部を傾斜させ、製品を押し出す力を斜め方向の力に変換する機構です。押し出すほど駒が製品から離れていくため、内側のフランジなど内アンダーカットの処理に向きます。スペース効率がよく多数個取りにも対応しやすい一方、摺動量に限界があり、ねじ山のような形状には対応できません。
回転コア(ねじ抜き)
キャップやネジのねじ山を、駒をサーボモーター等で回転させながら抜く機構です。ねじを「回して外す」発想に基づき、ねじの精密成形に欠かせません。ただし回転部分が常に擦れ合うため摩耗が起きやすく、耐久性の確保には設計とメンテナンスの作り込みが重要です。詳しくはネジ抜き金型とはで解説しています。
無理抜き(強制離型)
特別な機構を設けず、樹脂の弾性を利用して製品をわずかに変形させ、突き出し力で強制的に抜く方法です。構造がシンプルでコストを抑えられますが、適用できるのは小さなアンダーカットに限られます。大きすぎると白化や折損などの不良が出るため、PP・POMなど弾性のある樹脂で慎重に条件を見極めて使います。
機構の選び方
どの機構が適するかは、いくつかの軸で判断します。代表的な対応関係を整理します。
| 条件 | 適した機構 | 主な理由 |
|---|---|---|
| 外側のアンダーカット | スライドコア | 型開きに連動して横へ逃がせる |
| 内側のアンダーカット | 傾斜ピン | 突き出しで斜めに逃がせる・省スペース |
| ねじ山・キャップ | 回転コア | 回転させないと抜けない |
| 小さく弾性のある樹脂 | 無理抜き | 機構不要でコストを抑えられる |
判断軸は、アンダーカットの位置(外/内)と量、樹脂の弾性、取り数とスペース、コストとメンテナンス性です。スライドや回転コアは型構造が複雑になり、可動部の摩耗でメンテナンスの負担も増えます。スライド機構を1か所追加すると金型費用が増加するとされ、入れ子の合わせ面が増えることでバリや段差が出やすくなる点にも注意が必要です。
試作型で生産数量が少なく、金型費を抑えたい場合は、成形品取り出し後、型外でアンダーカットを処理していく置き駒という方式もあります。
設計段階での見直しがコストを下げる
アンダーカット処理で最も効果的なのは、設計の上流でアンダーカットそのものを減らす・なくすことです。たとえば、丸穴をパーティングラインまで貫通するU字溝に変更する、製品を複数のシンプルな部品に分割して後組立にする、パーティングラインの位置を見直してアンダーカットを解消する、といった工夫があります。
当社(株式会社三幸)は、化粧品・医薬品のキャップや容器で培った回転コア・スライド設計のノウハウを、半導体のフッ素樹脂製継ぎ手部品や自動車のオイルキャップなど他分野へも展開してきました。金型納品後も成形メーカーと併走し、100万ショット以上の生産に対応する高耐久な金型設計を基本としています。形状や数量が固まる前の段階からご相談いただくと、抜き方を含めた最適な設計をご提案できます。金型製作の詳細は金型製作のページをご覧ください。
■ お問い合わせ
アンダーカットを含む金型設計のことなら、株式会社三幸にお任せください。
試作金型から多数個取りの量産金型、既存金型の改修まで、内容にもよりますがまずはご相談を承っています。お問い合わせフォーム →
お電話でのご相談: 0766-31-0646(代)(平日 8:30〜17:30)
この記事の監修者
営業技術部 部長 岡鼻
株式会社三幸にて金型設計に18年従事。射出成形技能士2級。化粧品・医薬品・食品分野のキャップ・容器を中心に、スライド・回転コアなどアンダーカット処理を含む量産金型の設計・製作に長年取り組んできた。
参考文献
- 日本塑性加工学会 編『プラスチックの成形加工』コロナ社
- JIS B 0700「プラスチック金型用語」日本規格協会
- 株式会社三幸「製作実績」