 2026.05.01
ネジ抜き金型とは?回転コア・無理抜きの違いと選び方
ネジ部を持つプラスチック製品の金型を依頼したいが、対応できる金型メーカーが見つからない—そんな課題を抱える設計者・購買担当の方は少なくありません。ネジ抜き金型は、化粧品キャップや医薬品容器の量産で長年磨かれてきた特殊な技術領域であり、対応経験を持つ金型メーカーは国内でも限られています。本記事では、ネジ抜き金型の基本構造、無理抜き・スライド・回転コアの3方式の違い、サーボ駆動による高精度な離型、そして高耐久な多数個取り金型を実現するためのポイントを、創業1967年・累計500型以上のネジ抜き金型製作実績を持つ当社の知見をもとに解説します。
■ お急ぎの方へ
ネジ抜きの試作/量産型の製造、既存金型の改修について、まずはお気軽にご相談を承っています。
お問い合わせはこちら →
ネジ抜き金型とは
ネジ抜き金型とは、ネジ山を持つプラスチック製品を射出成形で量産するための、ネジ部を金型から離型する機構を備えた金型のことです。代表的な製品にキャップ・容器・継ぎ手部品があり、食品・洗剤・化粧品・医薬品といった分野で広く使われています。
ネジ部を持つプラスチック製品の成形課題
通常の射出成形では、樹脂を冷却・固化させた後にエジェクタピンで成形品を突き出して金型から取り出します。しかし、ネジ山のように外側へ凸となる形状(外ねじ、オスねじ)や、内側に凹となる形状(うちネジ、メスねじ)は、そのまま突き出すと金型に引っかかり、ネジ山が潰れたり製品が変形したりする原因となります。
このような形状をアンダーカットと呼びます。アンダーカット(金型を直線的に開閉しただけでは離型できない凹凸形状)の処理は射出成形金型設計における最大の課題のひとつであり、ネジ部はその代表例です。スライド、傾斜ピン、無理抜き、回転コアといった離型機構の中から、製品形状・要求精度・生産数量に応じて最適なものを選定する必要があります。
ネジ抜き金型の役割と基本構造
ネジ抜き金型の核となるのは、ネジ山を成形しているコア(入れ子)を成形品から外すための駆動機構です。一般的な構造では、固定側にキャビティ、可動側にコアを配置し、成形完了後にコアを回転させるか、一方向に引き抜くことで離型します。
実際の現場では「ネジを回して外す」発想に基づく回転コア方式と、「強引に外す」無理抜き方式が主流で、それぞれに適した製品形状と限界があります。当社でも累計500型以上のネジ抜き金型を製作してきましたが、製品形状・ネジピッチ(形状)・ロット数によって採用する方式を変えており、汎用的な「正解の構造」は存在しません。豊富な事例については三幸の製作実績一覧もあわせてご覧ください。
ネジ製品金型の3つの離型方式
ネジ製品金型の離型方式は大きく分けて、無理抜き・スライド分割・回転コア(アンスクリュー)の3つに分類されます。それぞれ精度・コスト・適用形状が異なり、製品要件に応じた使い分けが品質と歩留まりを左右します。
無理抜き
無理抜きとは、ネジ山を成形した状態のまま、突き出し機構で強制的に突き出して離型する方式です。回転機構を必要としないため金型構造が最もシンプルで、コストも抑えやすいのが利点です。
ただし、樹脂を変形させながら無理に外すため、以下のような制約と不具合リスクを伴います。
- 突き出し時の変形・歪み
- 樹脂が引き伸ばされることで生じるネジ山の潰れ・白化
- 適用できるネジ山高さ・角度に厳しい制限
- やわらかい樹脂(PE・PPなど)に限定されやすい
そのため無理抜きは、ネジ精度がそれほど厳しくない製品や、ネジ山が浅く樹脂変形を許容できるケースに採用されます。化粧品キャップや医薬品容器のように開封トルクの再現性が重視される製品では採用されにくい方式です。
スライド分割方式
外ネジ形状に限っては、スライド分割方式があります。金型を上下方向だけでなく左右にも分割し、ネジ部を左右のスライドコアで挟み込んで成形したうえで、型開きなどと連動してスライドを横方向に逃がしてネジ山を抜く方式です。
メリットは、ネジ山を回さずに離型できるため駆動機構を省略できることです。一方で、左右の分割面(パーティングライン)が必ず製品表面に残るため、化粧品キャップなど外観が重視される製品では採用しづらくなります。また、多条ネジや360°連続したネジ山の成形には適しません。
回転コア方式
回転コア方式は、金型の入れ子(ねじコア)自体を回転させてネジ山から成形品をくるくると外す離型方式です。当社でも、ネジ精度や外観品質が要求される多くのキャップ・容器金型でこの方式を採用しています。
回転コアは、ネジ山を変形させずに離型できるため、
- ネジピッチや山高さの制約がほぼなくなる
- パーティングラインが製品外観に残らない
- 開封トルクや嵌合精度の再現性が高い
- 多条ネジ・テーパねじ・特殊形状にも対応しやすい
といった品質面の利点があり、化粧品・医薬品・食品分野の量産金型では一般的な構造となっています。
3方式の比較表
| 項目 | 無理抜き | スライド分割 | 回転コア |
|---|---|---|---|
| 金型構造 | 最もシンプル | 中程度 | 複雑 |
| 初期コスト | ◎ 低 | ○ 中 | △ 高 |
| ネジ山精度 | △ 樹脂変形あり | ○ 良好 | ◎ 最高水準 |
| パーティングライン | 製品外観に出ない | 左右に必ず出る | 製品外観に出ない |
| 適用形状 | 浅いネジ・軟質樹脂 | 単条ネジ中心 | 多条・特殊形状を含めて広い |
| 量産性 | △ 不良率が上がりやすい | ○ | ◎ 100万ショット以上の量産に対応 |
| 代表用途 | 廉価な日用品キャップ | 単純なねじ込み部品 | 化粧品・医薬品・食品キャップ |
具体的な事例は回転コア(ネジ抜き)金型の事例で写真付きで紹介しています。
■ ご相談ください
「無理抜きで作っている既存金型のネジ山潰れに困っている」「キャップの開封トルクのばらつきを抑えたい」といったお悩みは、内容にもよりますがまずはご相談を承っています。創業1967年の当社が、過去の事例をもとに最適な離型方式をご提案します。
無料で相談する →
回転コアの仕組みと駆動方式
回転コアは、ネジ抜き金型の中でも最も応用範囲の広い離型方式です。動作原理と駆動方式を理解しておくと、見積依頼時のすり合わせがスムーズになります。
回転コアの動作原理
回転コアの基本動作は5ステップで構成されます。
| ステップ | 動作 | 制御のポイント |
|---|---|---|
| Step 1 | 樹脂を射出し、ネジ部のキャビティ・コアで形状を成形 | 樹脂温度・射出速度の安定 |
| Step 2 | 保圧・冷却によって樹脂を固化させる | ネジ部の収縮タイミング把握 |
| Step 3 | 型閉じ中、または型開き後に、コア自体を回転させる | 型開きとコア回転の同期 |
| Step 4 | ネジピッチに沿ってコアと製品の相対位置がずれ、ネジ山から「ねじ抜かれて」離型 | 回転角度・回転量の正確さ |
| Step 5 | 突き出す(または取出機が把持して取出) | 取出しタイミングの精度 |
ポイントは、ネジピッチと回転角度・回転量・回転タイミングを正確に同期させることです。回転速度が速すぎるとネジ山にせん断応力がかかって白化や変形が生じ、遅すぎるとサイクルタイムが伸びて生産性が落ちます。サイクルあたりのコア回転制御こそが、ネジ抜き金型の品質を決める要となります。
駆動方式の比較(油圧・モーター・サーボ)
回転コアの駆動方式には、主に油圧ラック式・汎用モーター式・サーボモーター式の3種類があります。三幸ではサーボ駆動を主力に採用しており、その理由は次の比較表に示すとおりです。
| 項目 | 油圧ラック式 | 汎用モーター式 | サーボモーター式 |
|---|---|---|---|
| 回転位置の制御精度 | ◎ | △制御できない | ◎ エンコーダ制御 |
| 回転速度の可変性 | △ | ○ | ◎ 多段加減速が可能 |
| 多条・特殊形状への対応 | ◎ | ○ | ◎ |
| 油漏れ等のメンテ負担 | △ あり | ○ なし | ○ なし |
| 食品・医療等のクリーン要件 | △ 油漏れリスク | ○ | ◎ 推奨される選択 |
| 騒音・振動 | △ | ○ | ◎ 静粛 |
| イニシャルコスト | ○ 中 | ◎ 低 | △ 高 |
| ランニングコスト | △ 油圧ユニット稼働 | ○ | ◎ 低 |
サーボ制御で実現できる精度
サーボモーターを採用するメリットは、エンコーダによる回転位置のフィードバック制御で高い停止精度が得られることに尽きます。これは多条ネジやタンパーエビデンス、CR(チャイルドレジスタント)構造のように、特定の角度位置で機械的なロックが必要な製品では必須要件です。
加えてサーボなら、回転中に複数の加減速プロファイルを設定できるため、ネジ抜き初期の引き剥がしと終盤の高速離型を両立させ、サイクルタイムを最小化することも可能です。
ネジ抜き金型が活きる用途と業界
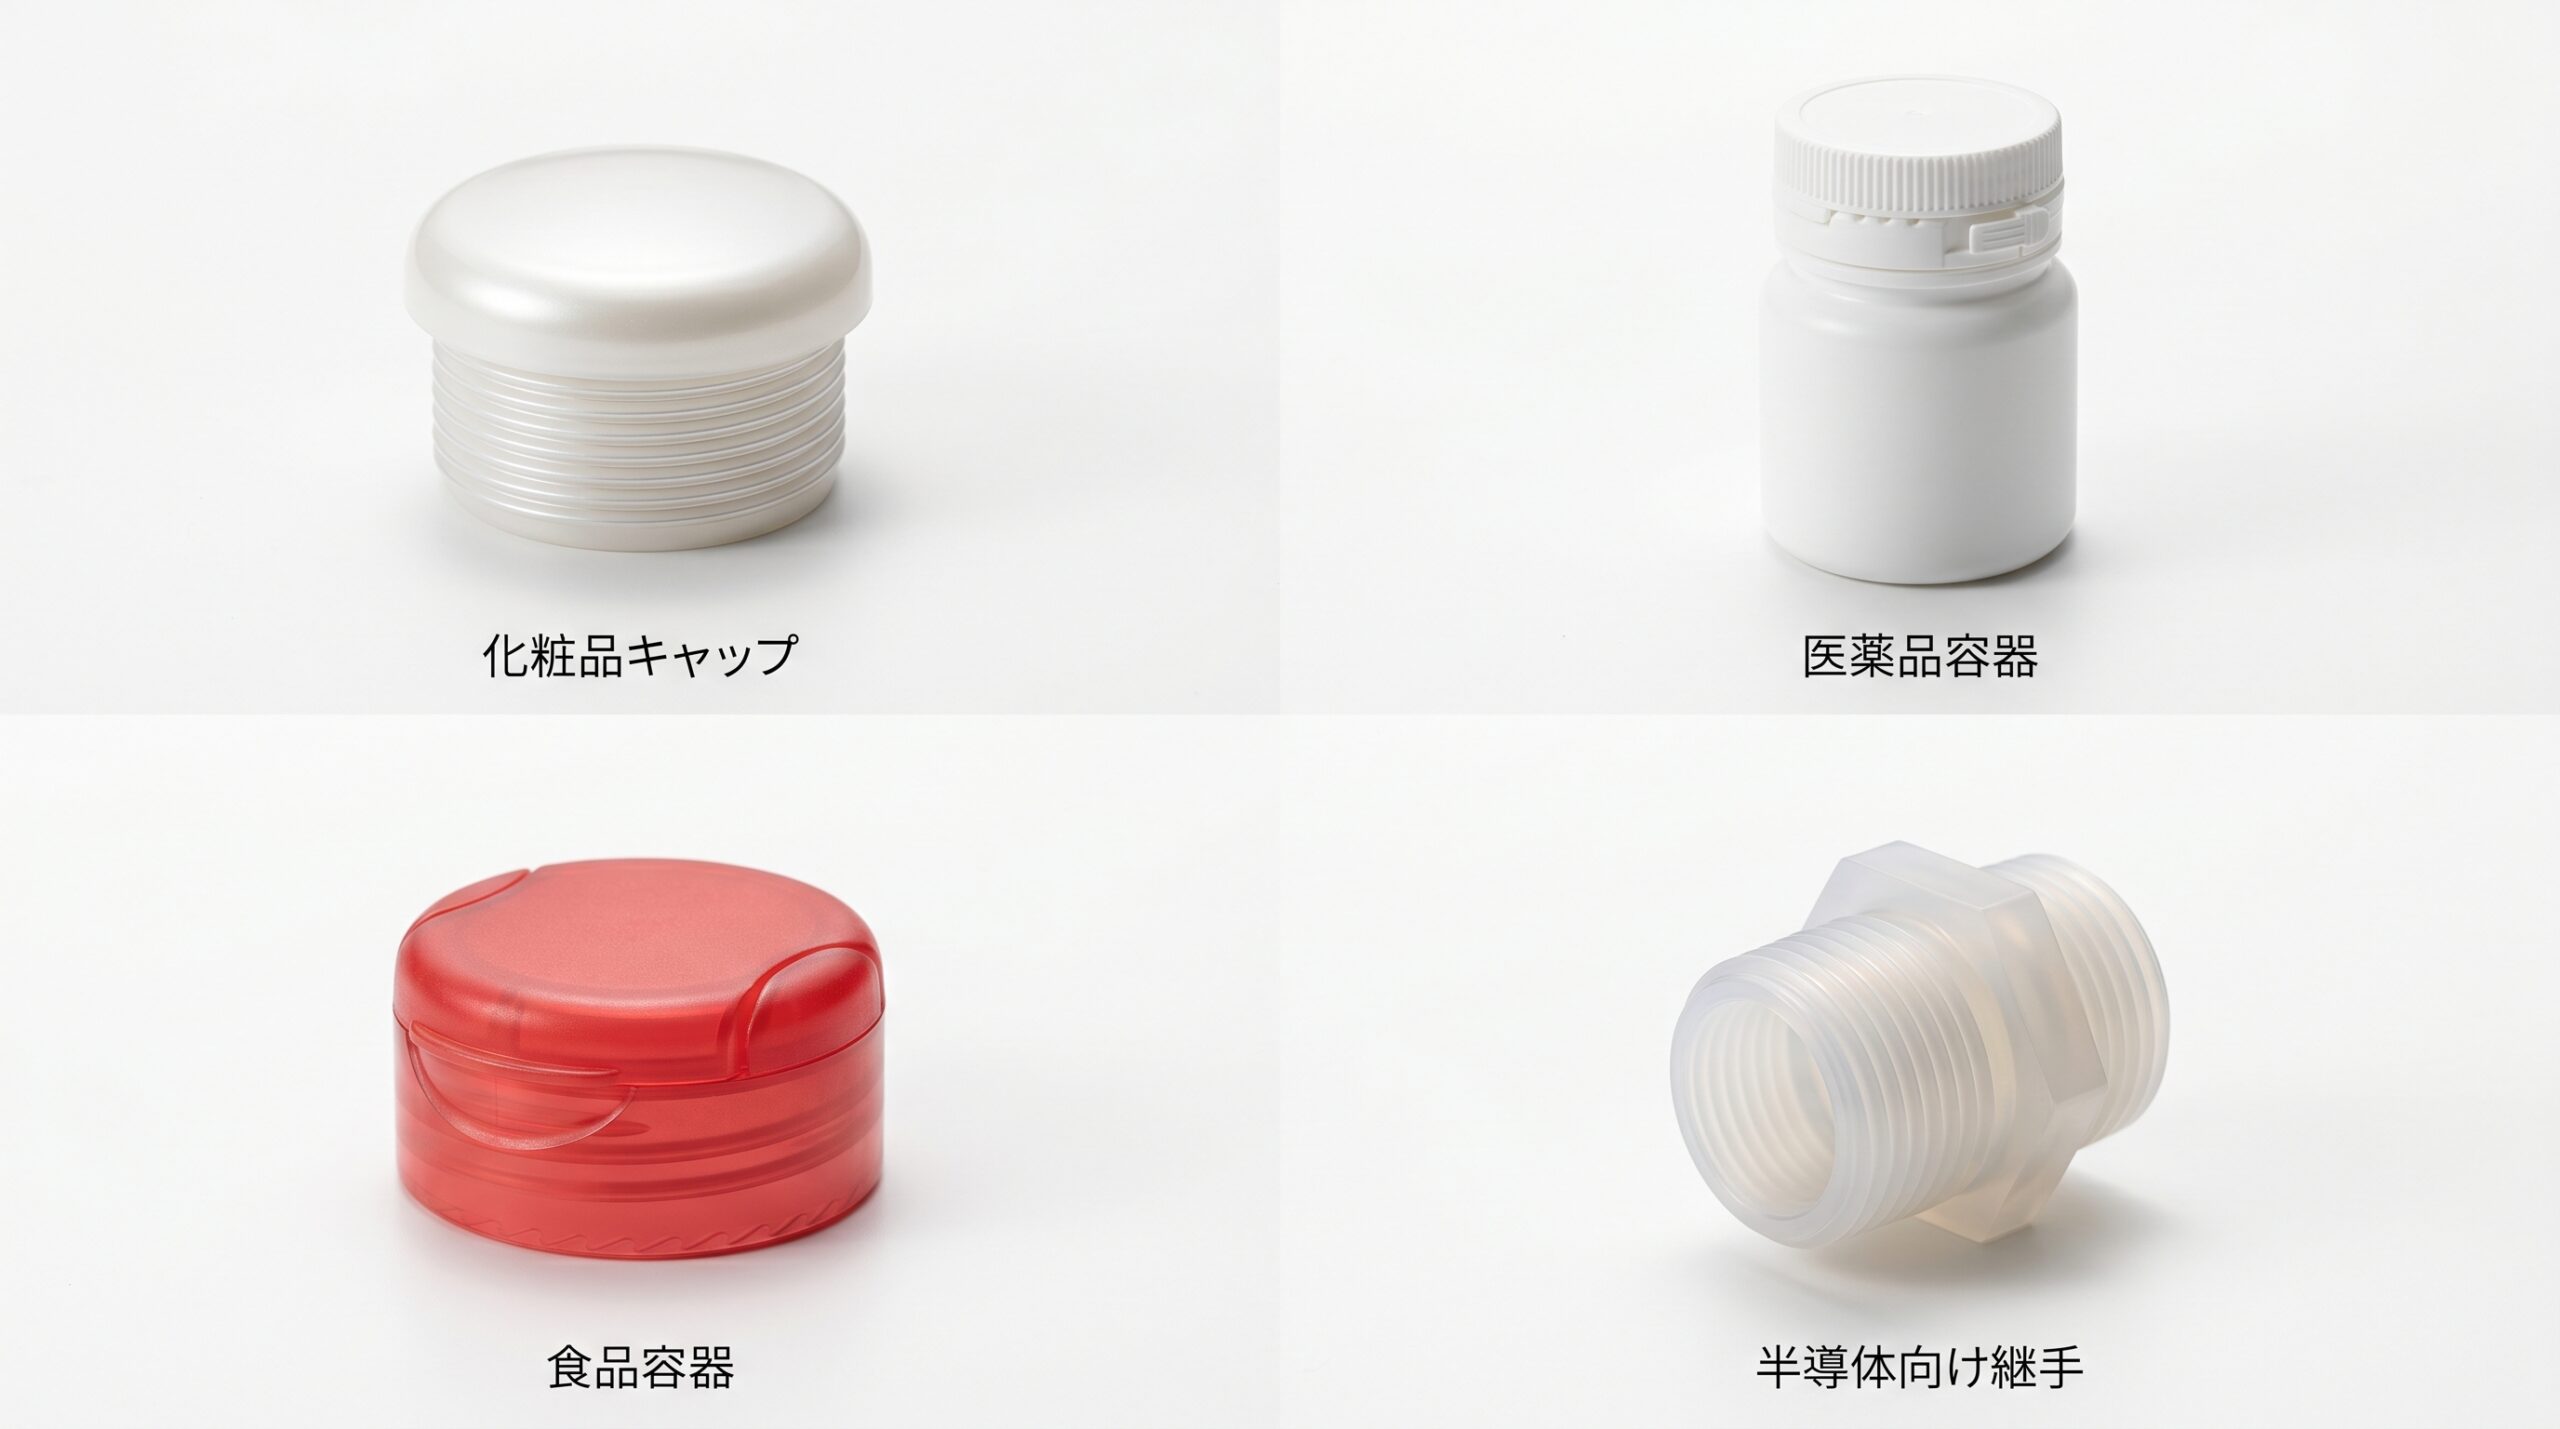
ネジ抜き金型は、ネジ部を持つあらゆるプラスチック製品で活用されますが、特に化粧品・医薬品・食品といった消費者が直接触れる製品分野で長年磨かれてきた技術です。近年はそのノウハウが自動車・半導体分野にも横展開されはじめています。当社の事業ポートフォリオは、ネジ抜き金型のニーズが集中する業界に重心を置いた構成になっています。
| 業界 | 代表製品 | 重要事項 | ポートフォリオ比率 |
|---|---|---|---|
| 食品・洗剤 | 調味料・洗剤・シャンプーキャップ | 開封トルクの再現性、密閉性、量産安定性 | 35% |
| 医療機器・医薬品 | 薬瓶のCRキャップ、医療機器の容器 | 角度位置の精度、CR/TE機構の確実性 | 35% |
| 化粧品 | ローション・クリーム容器のキャップ | 外観品質、官能評価指標の安定 | 30% |
| 半導体 | フッ素樹脂製の薬液配管継ぎ手 | 難成形樹脂への対応、高精度ネジ | 同上(30%枠内) |
| 自動車 | エンジンオイルキャップ等 | 耐熱性、内圧シール性、長期信頼性 | 同上(30%枠内) |
以下では、業界ごとの要件と回転コアが活きる理由を順に解説します。
食品・洗剤キャップ
食品の調味料容器、洗剤の詰替えボトル、シャンプー・リンスのキャップ—いずれもネジ部を持ち、量産数も数百万〜億単位に達するため、ネジ抜き金型なしでは成立しないカテゴリです。
このような分野で重要なのは、開封時のトルク感・カチッとしたクリック感・密閉性といった官能評価指標を、量産品全数で揃えることです。回転コア+サーボ駆動の組み合わせで、ネジ山形状のばらつきを最小化することがそのまま製品の使用感と直結します。
医薬品容器とCR(チャイルドレジスタント)機構
医薬品容器に求められるのが、子どもには開けにくいが大人には開けられる構造——CR(チャイルドレジスタント)機構です。一般的な実装方式は、
- 押しながら回す二重構造
- 特定角度でしかロックが解除されないラチェット機構
- 位相(角度)管理が必須の嵌合形状
など、いずれも角度位置の精度が要求されます。サーボ駆動の回転コアは、こうした位相管理型の構造でこそ真価を発揮します。
タンパーエビデンス
タンパーエビデンスとは、未開封であることを目視で確認できる仕組みのことで、開封時にリングが切れる・本体側に残るといった構造で実装されます。薄肉のフック形状や周方向の繊細な噛み合いをネジ部と同時に成形しなければならないため、無理抜きでは形状が崩れて機能を果たせなくなります。
回転コア方式であればネジ部とタンパーエビデンス機能を妥協なく成形でき、噛み合い精度も安定します。三幸が長年取り組んできたTE構造の事例は回転コア(ネジ抜き)金型の事例でも紹介しています。
自動車・半導体分野への応用
近年、化粧品・医薬品分野で蓄積されたネジ抜き金型のノウハウを、自動車・半導体分野へ転用したいというご相談が増えています。当社での代表的な事例は次のとおりです。
- 半導体製造装置向け、フッ素樹脂製の継ぎ手部品——薬液配管に使うネジ込み式継ぎ手で、フッ素樹脂(PFAなど)の難成形性とネジ精度が両立を求められる
- 自動車のオイルキャップ——耐熱性樹脂と内圧シール性、量産時の品質安定性が要求される
これらは消費財分野のキャップとは別物のように見えますが、「ネジ部を高精度かつ高信頼性で量産する」という核心は同じです。化粧品・医薬品で培われた技術はそのまま転用が効くため、新規分野でもスムーズに立ち上がっています。金型製作全体の流れは金型製作のページでご紹介しています。
なぜネジ抜き金型は対応できる金型メーカーが少ないのか
ネジ抜き金型を量産レベルで設計・製作できる国内の金型メーカーは、実際にはそれほど多くありません。背景には、技術蓄積が特定業界に集中しているという日本のものづくり構造があります。
ノウハウが食品・医療業界に集中している背景
ネジ抜き金型のノウハウは、回転コアの軸受設計や駆動タイミングの追い込みなど、書籍化が難しい暗黙知の積み重ねで構成されています。これらは年単位での試行錯誤と現場との相互フィードバックを通じてしか習得できません。
そして、こうした試行錯誤の機会は、ネジ部品を量産する化粧品・医薬品・食品業界の長年の取引関係の中でしか得られにくいのが実情です。一般的な工業部品の金型メーカーがネジ抜き金型に新規参入しても、必要な事例数を蓄積するのに何年もかかってしまうため、結果として対応できる金型メーカーが特定の業界に偏在することになっています。
三幸が積み重ねてきた経験
当社は1967年の創業以来、プラスチック成形用金型の設計・製作に取り組んできました。事業構成は会社概要に詳しく記載していますが、特徴的なのは事業ポートフォリオの3分の2以上を食品(35%)と医療機器・医薬品(35%)が占める点です。残りは化粧品・自動車・半導体ほかで構成されており、ネジ抜き金型のニーズが集中する分野で長年事業を続けてきたことになります。
ネジ抜き金型の累計実績は500型以上にのぼり、製作実績ごとに残されたノウハウが、新規案件の設計時間短縮と品質安定に活きています。
他分野(自動車・半導体)への横展開
特定分野で磨かれたネジ抜き金型の技術は、求められる品質レベルが他分野で参照点として機能するため、自動車・半導体への横展開が進んでいるのが近年の流れです。
実際、三幸でも前述のフッ素樹脂製の半導体向け継ぎ手や、自動車のオイルキャップなど、別業界の量産案件のご相談が増えています。「ネジ部の量産品質をどう担保するか」という共通課題に対して、消費財分野で培われた答えがそのまま使えるためです。
よくあるご質問
Q1. 試作1個取りからでも対応できますか?
対応できます。内容にもよりますが、1個取りの試作金型から多数個取りの量産金型まで、まずはご相談を承っています。試作段階でネジ部の成形性や離型のしやすさを検証しておくと、量産金型の品質と耐久性が大きく向上します。
Q2. どんな駆動方式の金型を製作できますか?
当社ではサーボ式が多くなっています。回転位置をエンコーダで制御できるため、TE・CR・多条ネジなど位相管理が必要な製品が最近主流になっていると思われるからだと思います。ただ、お客様の生産設備や既存の同様金型でこの方式が慣れているといったこともあるので、駆動方式については、柔軟に対応します。
Q3. 無理抜きでは難しい形状はどんなものですか?
代表的なのは、ネジ山が深い形状、多条ネジ、テーパねじ、TE/CR機構を伴うキャップ、フッ素樹脂など硬質または難成形樹脂を使う製品です。これらは無理抜きでは確実にネジ山が変形・白化するため、回転コアによる離型が必要になります。
まとめ
ネジ抜き金型は、ネジ山を持つプラスチック製品を量産するための特殊な金型であり、無理抜き・スライド分割・回転コアの3方式から製品要件に応じて選定します。中でも回転コア(アンスクリュー)方式は、化粧品・医薬品・食品分野の量産で事実上の標準となっており、サーボ駆動による位相制御で、TE・CR・多条ネジといった高度な要求に応えます。
対応できる金型メーカーが限られる領域だからこそ、長年の事例数とノウハウが品質に直結します。株式会社三幸は、創業1967年・累計500型以上のネジ抜き金型製作実績をもとに、化粧品・医薬品・食品で培った技術を自動車・半導体分野へも展開しています。
■ お問い合わせ
ネジ抜き金型のことなら、株式会社三幸にお任せください。
試作1個取りから多数個取りの量産金型、既存金型の改修・修理までご相談を承っています。お問い合わせフォーム →
お電話でのご相談: 0766-31-0646(代)(平日 8:00〜17:00)
この記事の監修者
営業技術部 部長 岡鼻英二
株式会社三幸にて金型設計に18年従事。射出成形技能士2級。化粧品・医薬品・食品分野のキャップ・容器を中心に、ネジ抜き金型の設計・製作に長年取り組んできた。そのほかにも、自動車・半導体分野からの相談対応も担当している。
参考文献
- JIS B 0205-1〜4「一般用メートルねじ」日本規格協会
- 日本金型工業会『金型技術』日本金型工業会機関誌
- 株式会社三幸「回転コア(ネジ抜き)金型の事例」製作実績ページ