 2026.10.09
タンパーエビデンスキャップ金型とは|ブリッジ設計と多数個取りのポイント
「開封前なのにバンドが切れていた」「開けてもリングが外れない」——タンパーエビデンスキャップの不良相談で、原因が金型だけで完結することはほとんどありません。ブリッジ(つなぎ部)の切れ具合は成形条件で仕上げることが多く、金型側にはあとから寸法を調整しやすい構造が求められます。本記事では、タンパーエビデンスキャップ金型の基本構造、ブリッジ設計の考え方、多数個取りで品質を揃えるポイントを、食品・医療分野のキャップ金型を手がける金型メーカーの視点で解説します。
■ お急ぎの方へ
タンパーエビデンスキャップ金型の新規製作や、既存金型の改修について、内容にもよりますがまずはお気軽にご相談を承っています。
お問い合わせはこちら →
タンパーエビデンスキャップとは
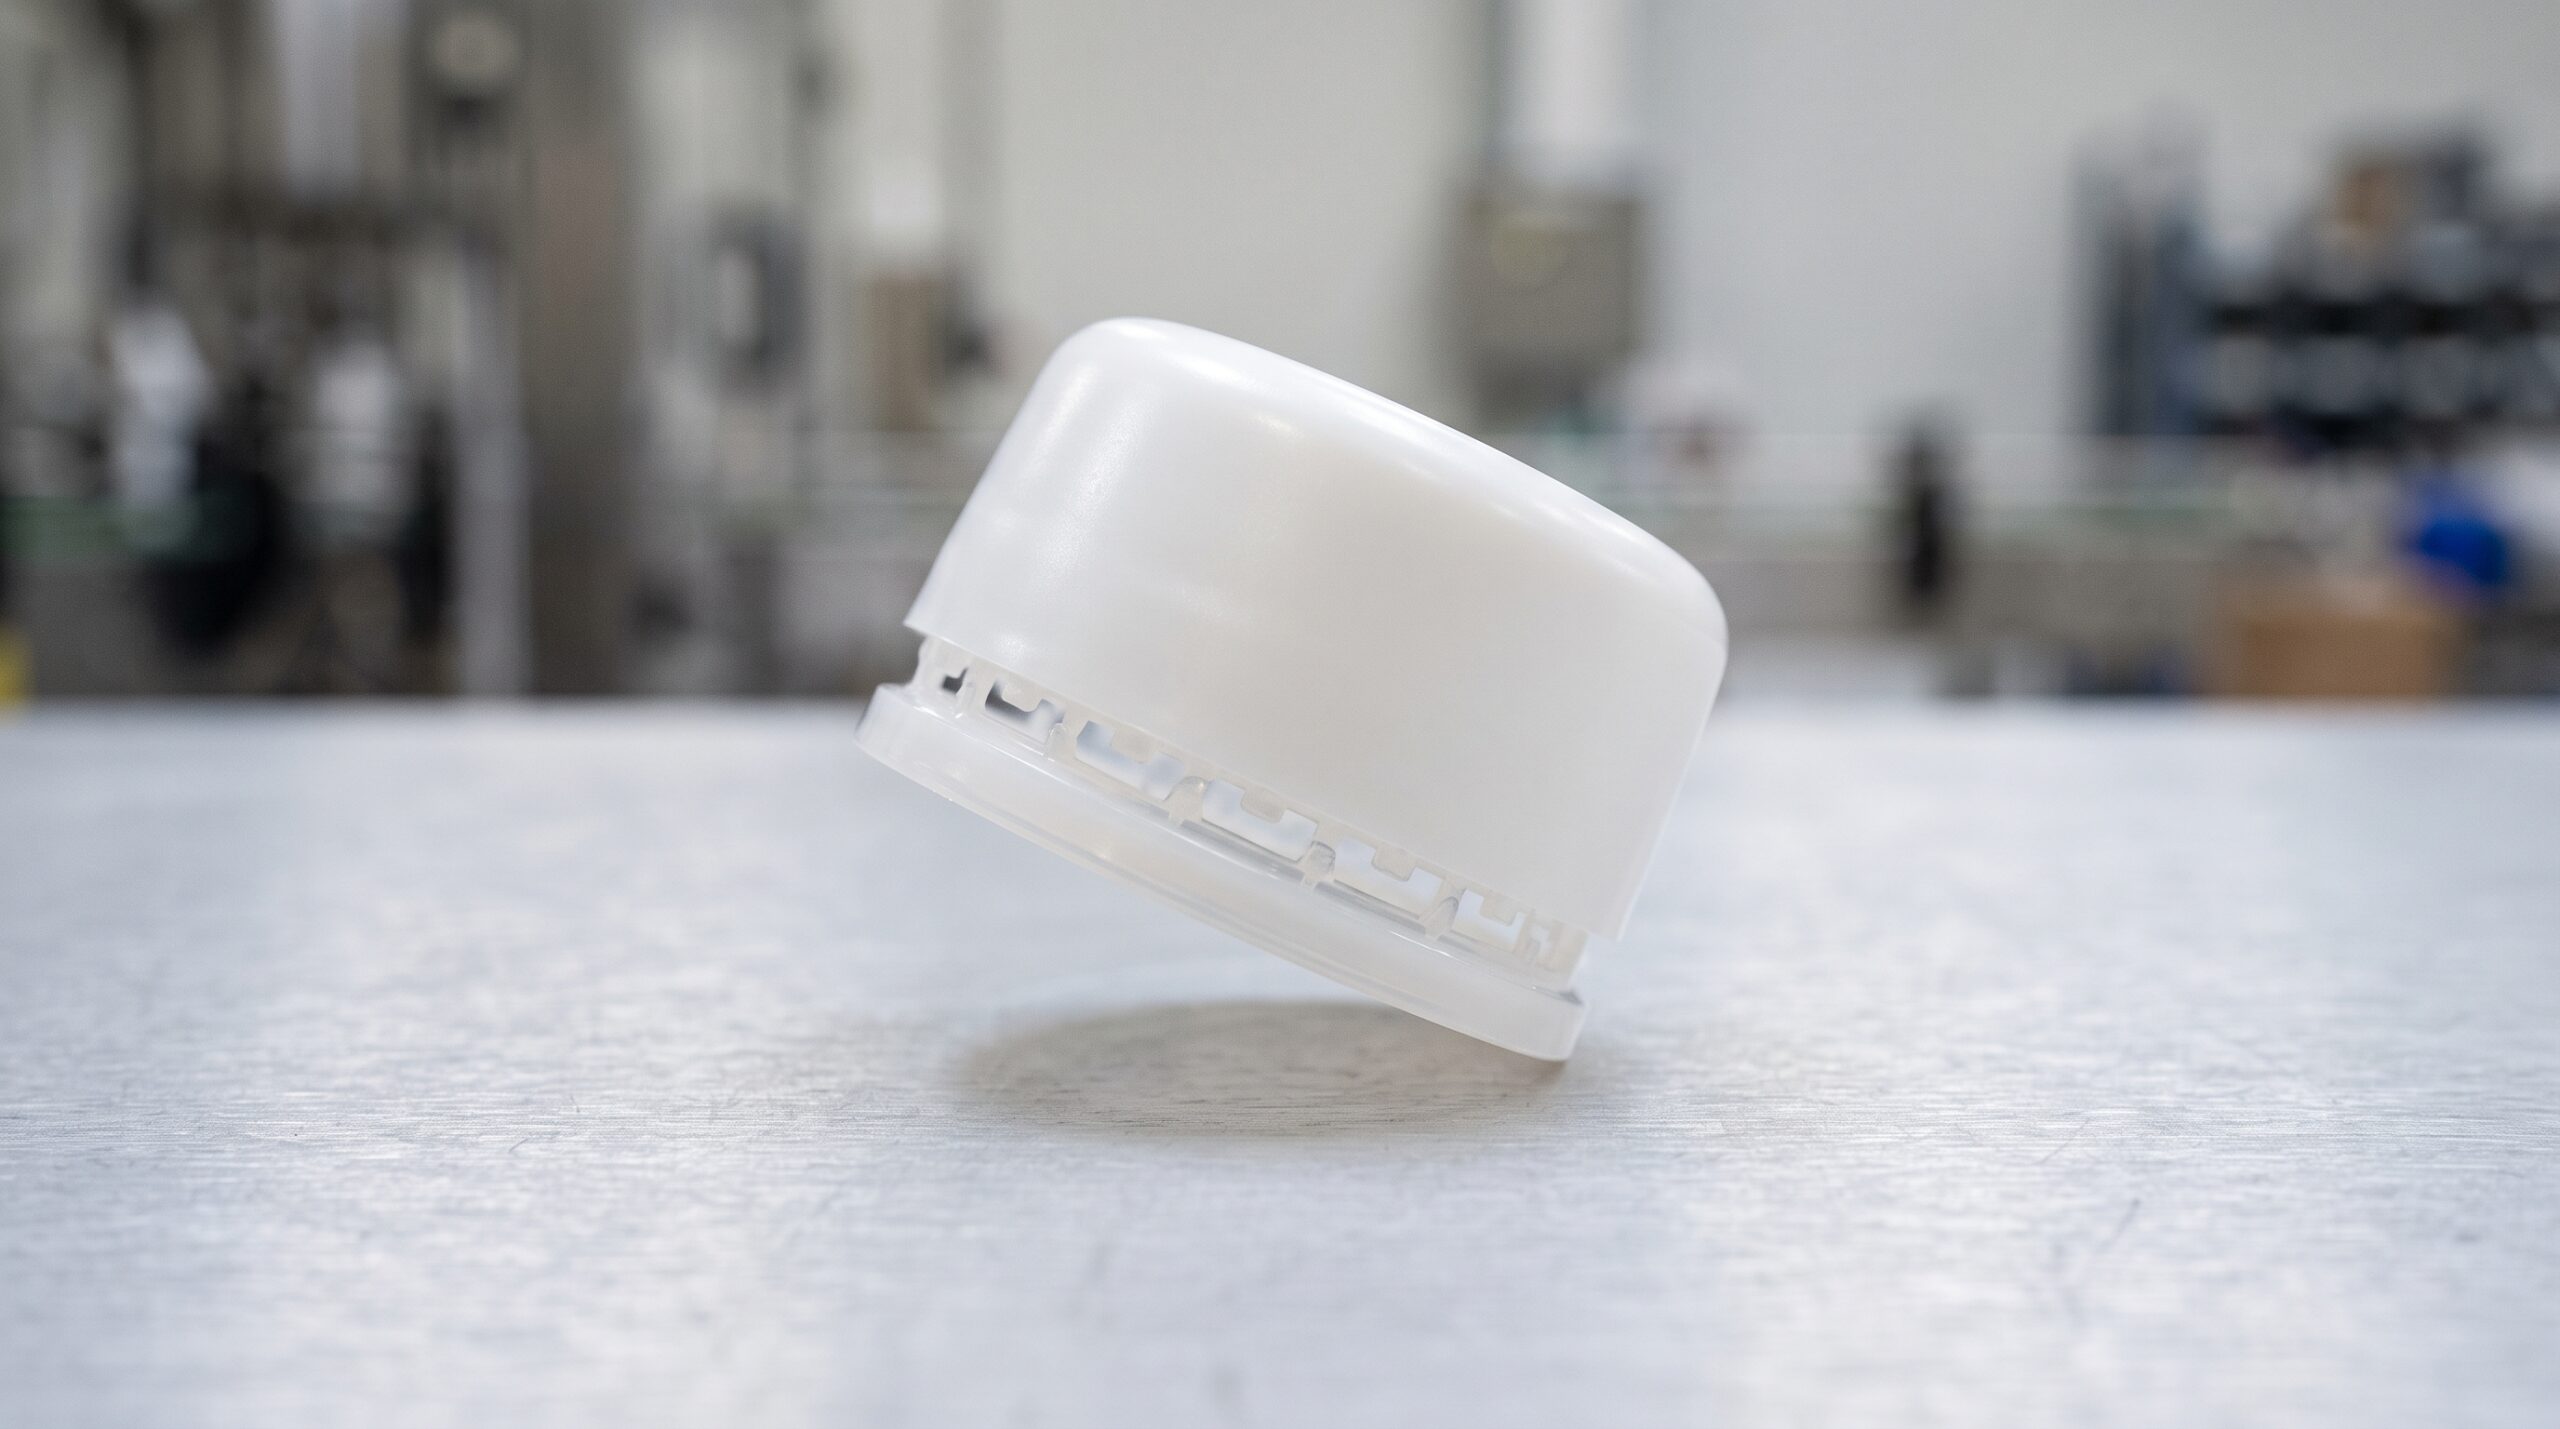
タンパーエビデンス(TE)とは、未開封であることを目視で確認できる仕組みのことです。キャップ本体の下端にリング状の「TEバンド」を設け、本体とバンドを細いブリッジ(つなぎ部)で結んでおきます。開栓時にはバンド内周のフラップやラチェットが容器口部の突起に引っかかり、バンドが回れなくなることでブリッジが破断し、開封済みであることが一目でわかります。ペットボトルのキャップで「パキッ」と音がして下のリングが残るのが代表例です。
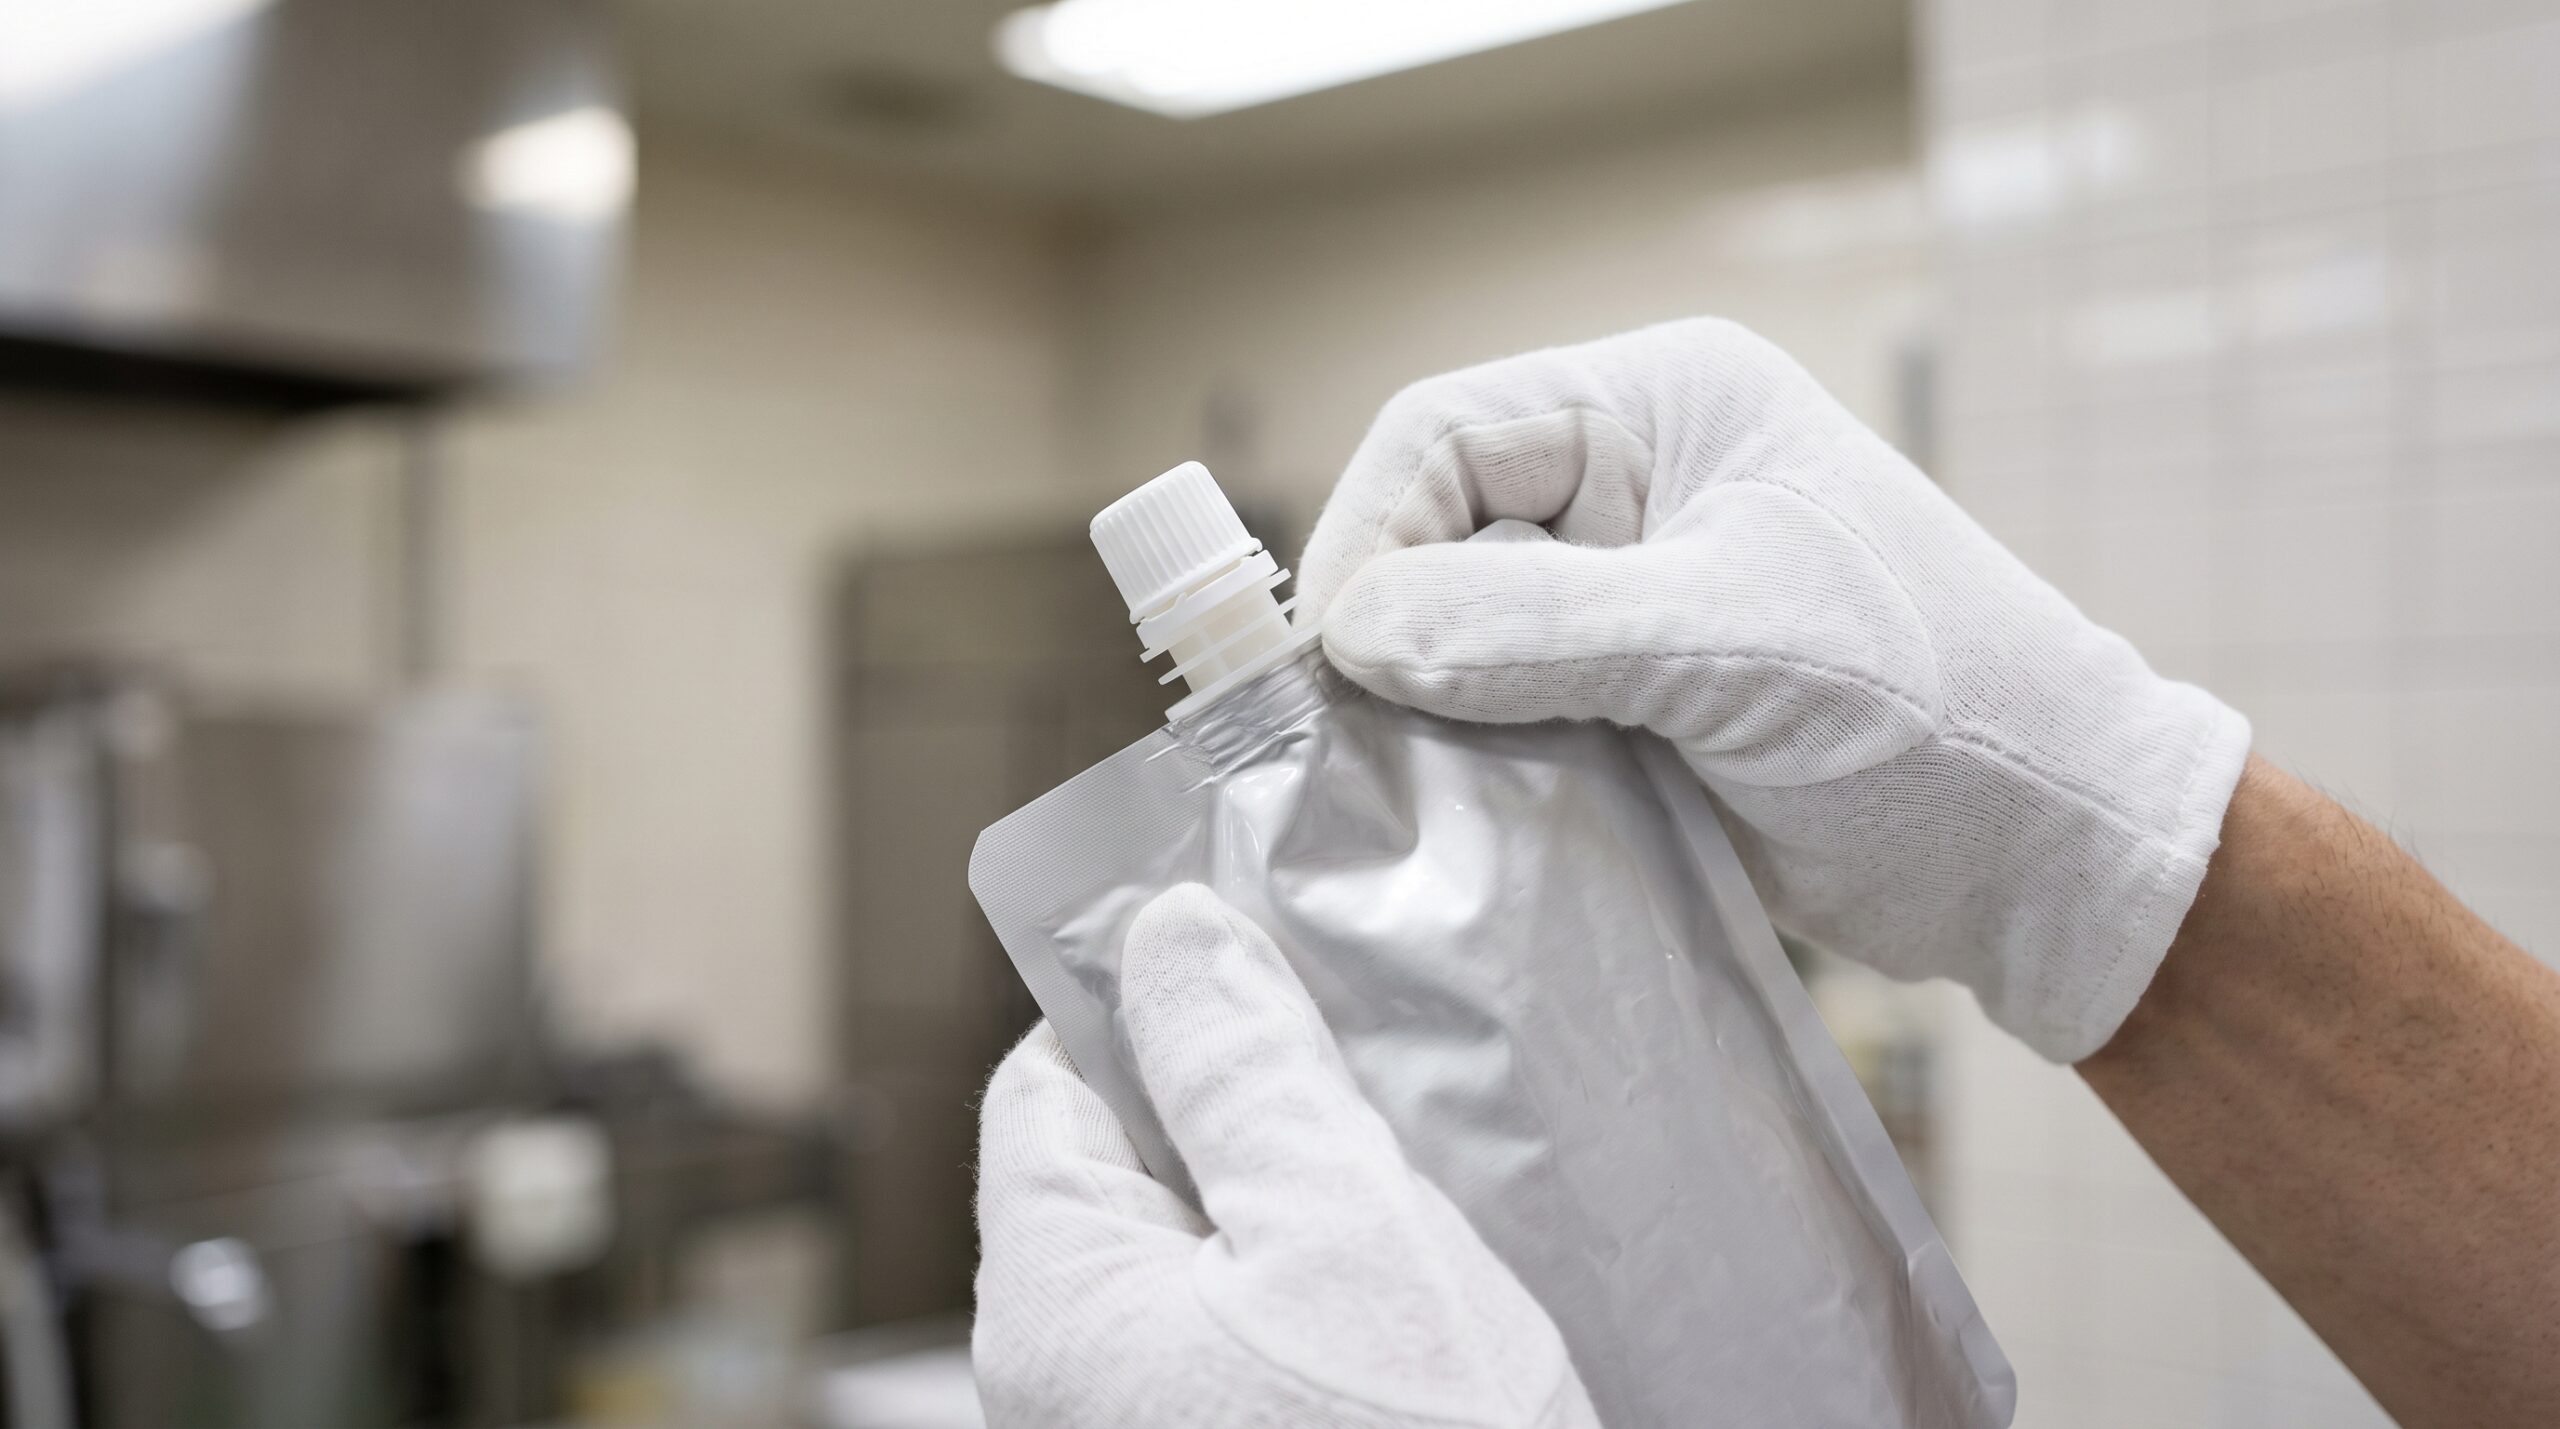
当社(株式会社三幸)へのご依頼で多いのは、食品分野のパウチ製品向けキャップと、日用品の容器向けキャップです。「開封の有無」がそのまま消費者の安全に直結するため、シール性とTE機能の両立が求められます。製作事例は食品用タンパーエビデンスキャップの32個取り金型をご覧ください。
タンパーエビデンスキャップ金型の基本構造
TEキャップの金型は、キャップ外形を形づくるキャビティ(固定)側と、ネジ部やTEバンドの内周を形づくるコア(可動)側で構成されます。ランナー・ゲート・冷却水路・エジェクタ機構といった通常の構成に、ネジ部とTEバンドを離型するための機構が加わります。
| 構成要素 | 役割 | TEキャップ金型でのポイント |
|---|---|---|
| キャビティ(固定)側 | キャップ外形・天面を成形 | 意匠面にゲート痕を残さないゲート位置の設計 |
| コア(可動)側 | ネジ部・TEバンド内周を成形 | ネジ抜き機構(回転コア/無理抜き)の選定 |
| ゲート・ランナー | 樹脂の供給 | 多数個取りではピンゲートやホットランナー(バルブゲート)で充填を均一に |
| パーティングライン(PL) | 金型の合わせ面 | ブリッジ寸法をあとから調整しやすい位置に設定 |
| 冷却水路 | 成形サイクルと寸法安定 | キャビティごとの温度差を抑え、取り数間の品質を揃える |
| エジェクタ機構 | 成形品の取り出し | TEバンドを変形させない突き出し・ストリッパー設計 |
TEバンドはネジ部と同様にアンダーカット形状(金型を単純に開くだけでは抜けない形状)です。離型にはコアを回転させる回転コア方式と、樹脂の弾性で押し抜く無理抜き方式があり、製品の形状や要求品質で使い分けます(両方式の違いはネジ抜き金型とは)。当社では食品用タンパー付きキャップの8個取り金型で無理抜き構造を、32個取りの金型でネジコア回転機構を採用しました。
ブリッジ設計のポイント
ブリッジの本数・寸法と成形不良の関係
ブリッジは「開封時には確実に切れ、輸送や充填ラインでは切れない」という相反する条件を満たす必要があります。TEバンド付きキャップの射出成形に関する特許文献(特開2004-25502)では、従来8〜12個だったブリッジを3〜5個に減らし、本体とバンドを分ける分離溝幅を0.5mm以上とする構成が示されています。ブリッジが少ないほど開封感は軽くなる一方、樹脂はブリッジを通ってバンド側へ流れるため、流動長が長くなりヒケや焼け(エアの断熱圧縮による変色)が出やすくなります。金型側ではバンド部のエア抜きを確保し、ブリッジ形成部の断面を精度よく加工することが求められます。
現場の知見:ブリッジは「調整できる金型」にしておく
当社の現場でよくある進め方は、ブリッジの切れやすさの最終調整を成形メーカー(成形屋)側の成形条件で追い込むというものです。樹脂グレードや成形温度、充填ラインでの締め付けトルクによってブリッジの挙動は変わるため、図面段階で完璧な値を決め切るのは現実的ではありません。
だからこそ金型設計では、ブリッジ寸法をあとから調整しやすいようにパーティングラインを設定しておきます。合わせ面を追い込んでブリッジ断面を微調整できる構造にしておけば、トライ後の「もう少し軽く切れるように」「輸送時に切れないようにもう少し太く」といった要望に、大がかりな改造なしで対応できます。
多数個取りで品質を揃えるポイント
取り数とゲート方式の考え方
TEキャップは生産数量が多く、8個取りから32個取りといった多数個取りの金型が主流です。取り数が増えるほど各キャビティへ樹脂を同じ圧力・温度で届ける難易度が上がるため、取り数が少ないとピンゲート、多いものはホットランナーを選択しての設計が一般的です。
| 項目 | 8個取りの事例 | 32個取りの事例 |
|---|---|---|
| 成形機 | 130t | 180t |
| ゲート方式 | ピンゲート | ホットランナーバルブゲート(ランナーレス) |
| ネジ部の離型 | 無理抜き構造 | ネジコア回転機構 |
| 金型材質 | — | HPM38焼入れ材 |
| 製品例 | HDPE製 φ38×16.5のタンパー付きキャップ | スパウトとの気密性が求められる食品用キャップ |
取り数は製品サイズ・月産数量・お客様の成形機の型締力から決めます。キャビティ数の決め方や等長ランナーの考え方は多数個取り金型とはをご参照ください。
現場の知見:合わせ寸法の測定と製品部の管理
キャビティごとの品質を揃えるために当社の現場で徹底しているのは、金型の合わせ寸法を1つずつ測定することです。パーティングラインやコアとキャビティの嵌め合いにばらつきがあると、取り数分だけ肉厚差やバリの差として製品に現れます。製品部(製品形状を持つ部分)の測定は従来お客様から指示があれば行うものでしたが、最近は製品部も測定して管理することが当たり前になりつつあります。キャップのシール部は容器口部との気密性を担保する箇所のため、キャビティ間の差が出ないよう加工精度を管理します。
よくあるご相談と当社の対応
「他社で製作した金型が破損した」「図面が残っていないが修理したい」というご相談は少なくありません。当社では、図面の有無にかかわらず破損や不具合の修理に、現品確認のうえで対応してきました。加工精度0.005mmが求められる金型部品について、複数回の修正を最初から織り込んだ工程で対応した例もあります。精密なブリッジ形状やシール部を持つTEキャップ金型では、「修正を前提に追い込む」進め方のほうが結果的に早く安定するケースが多いためです。
よくあるご質問
Q1. ブリッジが「切れない」「切れやすい」不良は金型で直せますか?
金型の合わせ面を追い込んでブリッジ断面を調整する方法と、成形条件(温度・保圧・冷却)で追い込む方法があります。当社ではあとから調整しやすいパーティングライン設計を基本としているため、内容にもよりますが、既存金型の調整もご相談を承っています。
Q2. 無理抜きと回転コアのどちらを選ぶべきですか?
ネジ山が浅く樹脂の弾性で抜ける形状なら無理抜きで金型費を抑えられます。一方、TEバンドのフック形状が繊細な製品や、開封感のばらつきを抑えたい製品では、回転コアで確実に離型するほうが機能を壊しにくくなります。詳しくはネジ抜き金型とはをご覧ください。
Q3. 他社製の金型でも修理・改修できますか?
図面が残っていない金型でも、現品を確認したうえで対応できるケースがあります。破損修理、シール部の追加工、ブリッジ寸法の見直しなど、内容にもよりますがご相談を承っています。
まとめ
タンパーエビデンスキャップ金型は、ネジ部とTEバンドという2つのアンダーカットを持ち、ブリッジの「切れ方」という機能品質まで求められる金型です。ブリッジの最終調整は成形条件で追い込むことが多いため、金型側はあとから寸法調整しやすいパーティングライン設計にしておくことが要点です。多数個取りでは、金型の合わせ寸法と製品部の測定・管理を徹底し、キャビティ間の差を抑えることが安定生産につながります。株式会社三幸は、食品・医療分野のキャップ・容器を中心に、8個取りから32個取りまでのTEキャップ金型を製作してきました。
■ お問い合わせ
タンパーエビデンスキャップ金型のことなら、株式会社三幸にお任せください。
新規製作から他社製金型の修理・改修まで、内容にもよりますがまずはご相談を承っています。お問い合わせフォーム →
お電話でのご相談: 0766-31-0646(代)(平日 8:30〜17:30)
この記事の監修者
営業技術部 部長 岡鼻
株式会社三幸にて金型設計に18年従事。射出成形技能士2級。食品・医療・化粧品分野のキャップ・容器を中心に、タンパーエビデンスキャップをはじめとする多数個取りの量産金型の設計・製作に長年取り組んできた。
参考文献
- 一般社団法人日本キャップ協会「キャップ紹介」
- 特開2004-25502「タンパーエビデントバンド付きキャップの射出成形方法及びその射出成形金型」
- 株式会社三幸「食品安全を支える高精度射出成形金型:タンパーエビデンスキャップ」製作実績ページ