 2026.09.22
インサート成形金型とは|位置決め・保持と金型構造のポイント
インサート成形金型の良し悪しは、設計段階でほぼ決まります。インサート部品(金属端子やナットなど、あらかじめ金型にセットしておく部品)を「所定の位置に、浮きもズレもなく置ける」金型かどうかで、バリと寸法不良の大半が決まるからです。本記事では、金型の基本構造、位置決め・保持の設計ポイント、起こりやすいトラブル、縦型成形機と横型成形機の使い分けを、自動車関連部品などのインサート成形金型を手がける金型メーカーの視点で解説します。
■ お急ぎの方へ
インサート成形金型の新規製作や、バリ・位置ズレでお困りの既存金型の改修について、内容にもよりますがまずはお気軽にご相談を承っています。
お問い合わせはこちら →
インサート成形とは
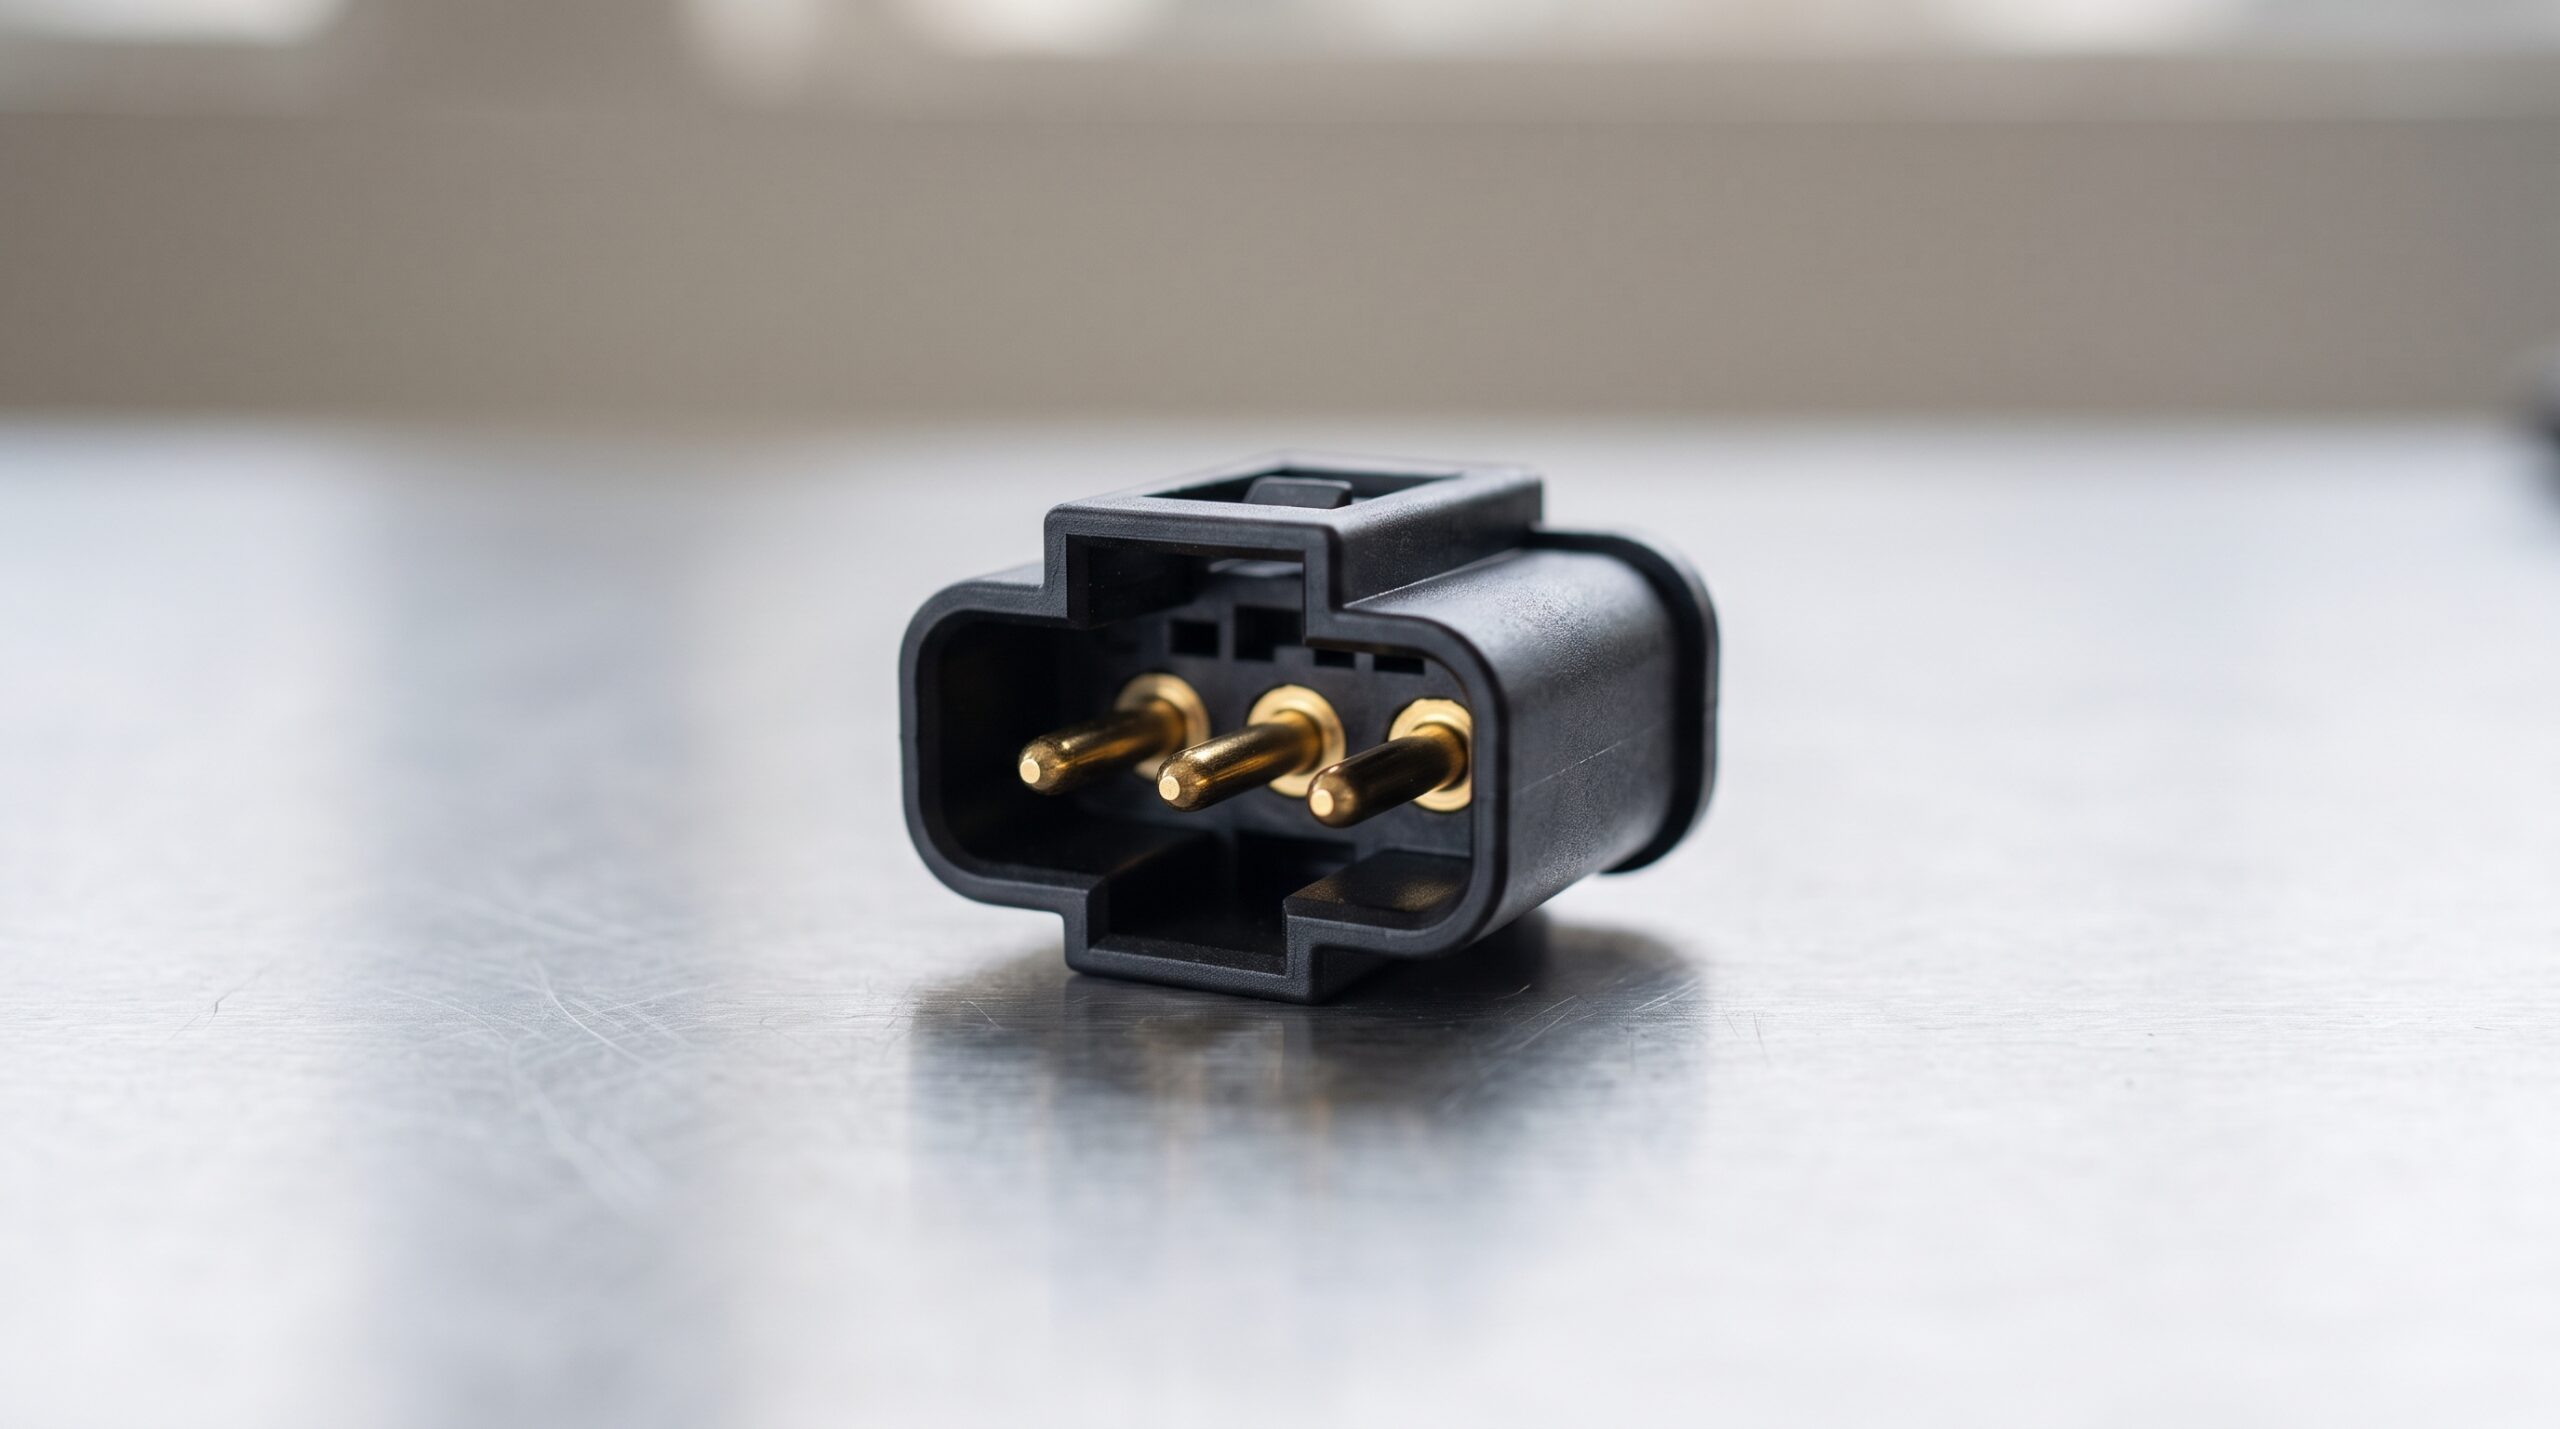
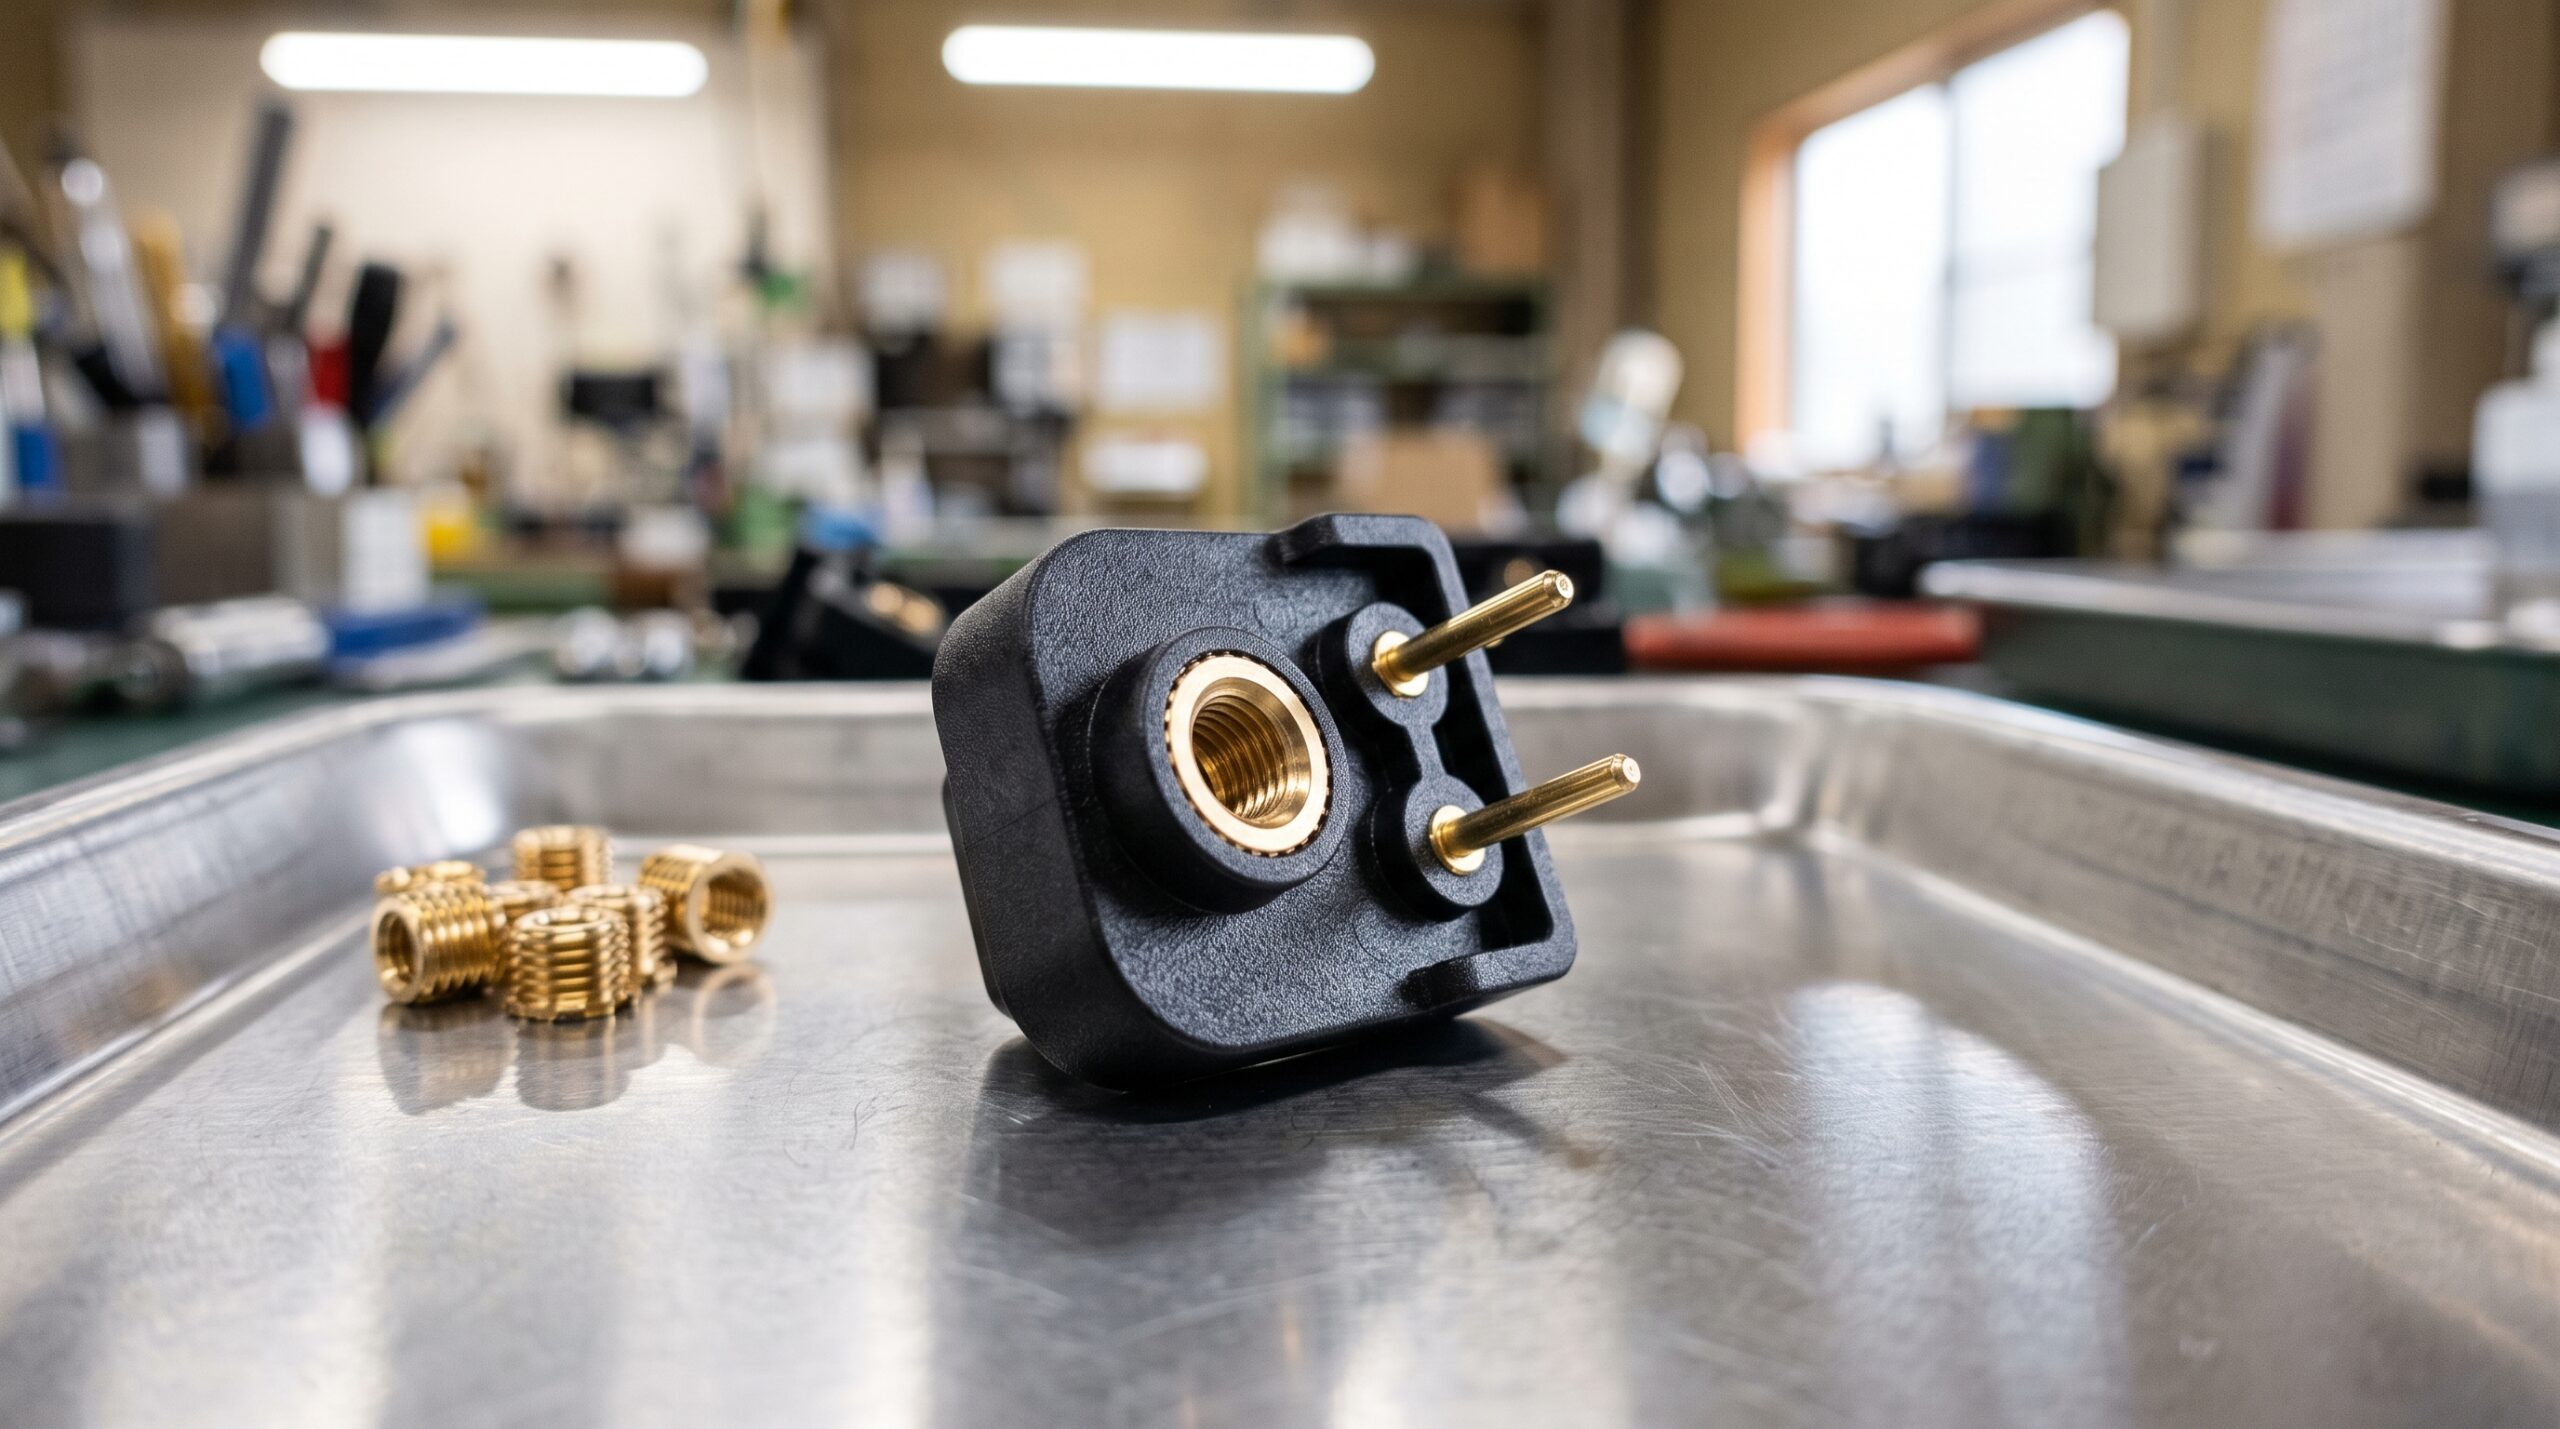
インサート成形とは、金型内にあらかじめ金属などの部品をセットし、その周囲に樹脂を充填して部品と樹脂を一体化させる射出成形方法です。金属端子と樹脂を一体化したコネクタ、インサートナットを埋め込んだ樹脂筐体など、自動車・家電・電子機器の部品に広く使われています。当社(株式会社三幸)へのご依頼で多いのは、自動車関連部品に金属端子やインサートナットをインサートする金型です。先に成形した樹脂部品を別の金型にセットして異なる樹脂で覆う「樹脂インサート(二重成形)」の実績もあります(空圧制御部品の二重インサート金型)。
| 観点 | インサート | アウトサート |
|---|---|---|
| 組立 |
工数削減 成形と同時に金具が埋め込まれるため、成形後の後工程(圧入・熱圧入作業)が不要。 |
工数増加 成形後に熱圧入機や超音波溶着機、ロボット等を用いた後挿入工程が必要。 |
| 品質 |
高い固着強度 溶融樹脂が金具のローレットやアンダーカットにしっかり回り込むため、引き抜き強度・回り止め強度が非常に高い。 |
クラックリスク 圧入時の応力で樹脂(特に結晶性樹脂やガラス強化材入り)にクラック(割れ)が発生するリスクがある。 |
| 精度 |
位置ズレ・傾きリスク 設計段階で固定方法など考えないと、射出圧(保圧)によって金型内の金具が押され、傾きや位置ズレ、浮きが発生しやすい。 |
高精度 成形品の穴精度に依存するため、金具の傾きや位置精度を均一に保ちやすいが、樹脂と金属の熱膨張差で反り・クラックが出ることがある |
| コスト |
金型費・サイクル増 金具のセット機構(ピンやマグネット)が必要で金型構造が複雑化。インサート作業により成形サイクルが伸びる。 |
金型構造がシンプル 金型は一般的な形状で済むためイニシャルコストが安い。成形サイクルも短縮可能 |
インサート成形金型の基本構造
インサート成形金型も、キャビティ(固定)側とコア(可動)側で構成され、ランナー・ゲート・冷却水路・エジェクタ機構を備える点は通常の金型と同じです。ここにインサート部品を受ける座と保持機構が加わります。縦型成形機では下側の型(多くはコア(可動)側)に部品を置き、重力で座らせられるため保持が安定します。横型成形機やスライド構造を持つ金型では、部品が落下・脱落しないよう保持機構を工夫します。4方向スライド構造の空圧制御部品向け金型では、インサート部品を地側(下側)のスライドに組み込み、落下防止と位置決めのしやすさを両立しました。
位置決め・保持のポイント
金型内には高い圧力で溶融樹脂が射出されるため、インサート部品が動かないよう確実に固定できる構造が必要です。ただし、部品と金型のクリアランス(隙間)を小さくしすぎると部品が入らず部品や金型を傷め、大きくしすぎると隙間に樹脂が回り込んでバリになります。インサート部品がプレス部品の場合は、ダレ方向とバリ方向も考慮する必要があります。部品の寸法公差と熱膨張を考慮して最小限のクリアランスを設計し、金型合わせで最終的に追い込むのが基本です。
現場の知見:図面値ではなく「現物寸法」に合わせる
当社の現場で重視しているのは、インサート部品の現物寸法に合うように金型を調整することです。インサート部品には公差内であってもばらつきがあり、図面の中央値で金型を作ると、実際の部品では緩すぎたりきつすぎたりします。事前に、インサート部品を入手し金型寸法を決めるのがベストです。二重インサートの空圧制御部品の金型では、バリを切るための寸法の狙い値をどこに置くかが製作の肝でした。
また、成形時の部品セットでは、所定の位置にしっかり押し込み、ズレや浮きがない状態で型を閉じることを徹底します。金型側で位置決めを作り込んでも、セット時に部品が浮いていれば樹脂圧で動き、バリや製品不良になります。最悪の場合、金型の破損にもつながります。作業者が押し込みやすい座の形状にしておくことも、金型設計の一部です。
起こりやすいトラブルと対策
| トラブル | 主な原因 | 金型側・現場側の対策 |
|---|---|---|
| 樹脂バリ | 部品と金型の隙間に樹脂が回り込む | クリアランスの最適化、現物寸法に合わせた金型合わせ、部品の寸法検査 |
| 金属バリ(かじり) | 部品と金型がこすれる、部品の傾き・寸法外れ | 位置決め・保持ピンの見直し、部品のセット方法の標準化 |
| 位置ズレ・浮き | 射出圧で部品が動く、セット不良 | 樹脂の流れ方向を考慮した保持、押し込みやすい座の設計 |
| インサートの変形 | 薄い端子に樹脂圧がかかる | 端子を両側から支える構造、ゲート位置の見直し |
| クラック・反り | 樹脂と金属の熱膨張差、樹脂の肉厚差 | 部品エッジの丸め、肉厚の均一化、樹脂グレードの選定 |
| インサート潰れかす混入 | インサート寸法と金型寸法のミスマッチ | クリアランスの最適化、現物寸法に合わせた金型合わせ、部品の寸法検査 |
クラックは、樹脂と金属の熱膨張差から境界付近で収縮差が生じることで起こります。樹脂側の肉厚を確保し、大型・板状のインサートではエッジに丸みを持たせるなど、樹脂が拘束されすぎない形状にすることが対策になります。
縦型成形機と横型成形機の使い分け
インサート成形では、成形機の向きが金型構造とセット作業に直結します。
| 項目 | ロータリ縦型成形機 | 横型成形機 |
|---|---|---|
| 主な用途 | インサート成形で使われることが多い | 一般的な射出成形の主流 |
| 部品の保持 | 下型に置けば重力で座り、浮き・落下が起きにくい | 落下防止の保持機構(ピン・磁石など)が必要 |
| 成形サイクル | インサートセット時間中にもう一方の下型で成形するので、短くできる。 | 成形品の取り出し時にインサートをセットすることになるので、長くなる。 |
| 向いている製品 | 端子・ナット・シャフトなど部品セットが必要な製品 | カラーなど、取り出し機でセットできるような製品 |
縦型はインサート成形で使われることが多く、横型は成形品の自由落下やチャック盤による取り出しなど、自動化された量産に対応しやすいというのが基本的な整理です。お客様が保有する成形機に合わせて金型を設計するため、仕様検討の初期段階で確認します。縦型機用の事例はPPS製電装部品の縦型成形機用金型やPPA-GF30の縦型機によるインサート成形試作をご覧ください。
よくあるご相談と当社の対応
「他の金型メーカーで断られた」といったご相談にも対応してきました。PPS製電装部品の縦型機用金型では、部品が可動側とスライドの両方に差し込まれる構造のため、スライドの前進を作業者が手動で行って破損を防ぎながら、バリが出ないよう作業者に負荷がかからないクリアランスを調整して納めています。
よくあるご質問
Q1. インサート部品はこちらで支給する必要がありますか?
金型の合わせは現物寸法に合わせて行うため、金型製作の段階で実際のインサート部品(または同ロット品)をご支給いただくのが確実です。
Q2. 縦型成形機を持っていなくてもインサート成形はできますか?
横型成形機でも、落下防止の保持機構を備えた金型で対応できるケースがあります。お客様の成形機と製品形状を確認したうえで、内容にもよりますがご提案します。
Q3. バリが出ている既存のインサート金型を改修できますか?
現物のインサート部品と金型を確認したうえで、クリアランスの見直しや保持部の追加工で対応できる場合があります。他社製の金型についても、内容にもよりますがまずはご相談ください。
まとめ
インサート成形金型は、部品と樹脂を一体化して組立工程を減らせる一方、部品のばらつきと熱膨張差がそのままバリ・ズレ・クラックにつながる金型です。要点は、図面値ではなくインサート部品の現物寸法に合わせて金型を調整すること、部品を所定の位置に浮きなく置ける保持構造にすること、そして縦型・横型の成形機に合わせた金型構造を初期段階で決めることの3つです。株式会社三幸は、自動車関連部品の金属端子・ナットのインサート金型から、樹脂インサートの二重成形、PPSやPPA-GF30といった高温樹脂の縦型機用金型まで製作してきました。
■ お問い合わせ
インサート成形金型のことなら、株式会社三幸にお任せください。
新規製作から既存金型のバリ対策・改修まで、内容にもよりますがまずはご相談を承っています。お問い合わせフォーム →
お電話でのご相談: 0766-31-0646(代)(平日 8:30〜17:30)
この記事の監修者
営業技術部 部長 岡鼻
株式会社三幸にて金型設計に18年従事。射出成形技能士2級。食品・医療・化粧品分野のキャップ・容器に加え、自動車関連部品のインサート成形金型やスライド機構を伴う複雑形状の金型の設計・製作に長年取り組んできた。
参考文献
- 株式会社FISA「インサート成形とは(成形用語集)」
- 三光ライト工業株式会社「インサート成形の注意点」
- 株式会社三幸「【インサート成形】空圧制御部品の射出成形金型」製作実績ページ