 2026.09.09
多数個取り金型とは|キャビティ数の決め方とランナー設計
射出成形の量産では「1ショットで何個取るか」がコストと生産性を大きく左右します。1つの金型で複数個を同時に成形する多数個取り金型は、量産に欠かせない一方、取り数を増やすほど金型は高価・複雑になり、キャビティ間の品質ばらつきという難しさも生まれます。本記事では、多数個取り金型の基本と、キャビティ数の決め方、品質を揃えるためのランナー設計のポイントを、金型設計の現場目線で解説します。
■ お急ぎの方へ
多数個取り金型の取り数の検討や量産金型の設計について、内容にもよりますがまずはお気軽にご相談を承っています。
お問い合わせはこちら →
多数個取り金型とは
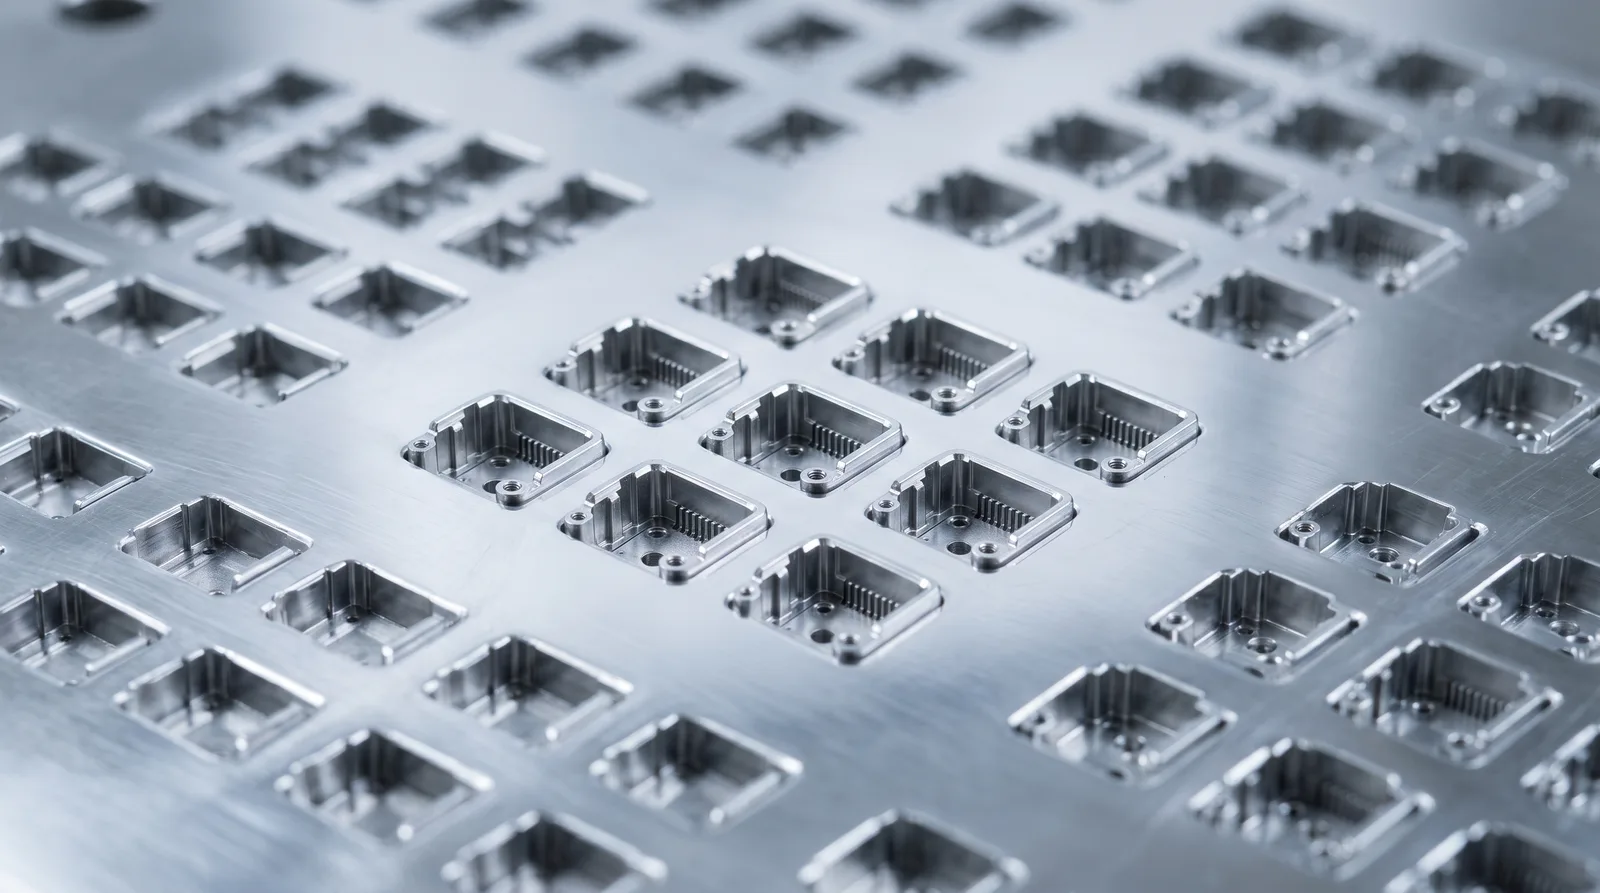
多数個取り金型とは、1つの金型に複数のキャビティ(成形品の空間)を配置し、1ショットで複数個を同時に成形する金型です。キャビティが1つの金型を1個取り、複数のものを2個取り・4個取り・8個取りなどと呼び、1ショットあたりの成形個数を表します。
似た言葉にセット取り金型がありますが、これは異なる種類の部品を1つの金型で同時に成形するもので、同一部品を複数取る多数個取りとは区別されます。左右一対の部品をまとめて成形する場合などがファミリー金型にあたります。
多数個取りのメリットと注意点
多数個取りは生産性で大きな利点がある一方、設計・コスト面の注意点もあります。両面を整理します。
| 観点 | メリット | 注意点 |
|---|---|---|
| 生産性 | 1ショットで複数個・量産向き | — |
| コスト | 1個あたりの成形部品単価が下がる | 金型費用は高くなる |
| 金型構造 | — | 部品点数が増え複雑化・大型化 |
| 成形機 | — | 必要な型締力(トン数)が増える |
| 品質 | — | キャビティ間でばらつきが出やすい |
取り数を増やすほど金型は高価になり、可動部品が増えるためメンテナンスの頻度も上がります。また、1つのキャビティに問題が出ると他のキャビティも止まるため、品質を揃える設計が重要です。一般には、生産数量と品質のバランスから4〜8個取りが扱いやすいとされ、製品や設備によってはさらに多数の取り数も採用されます。当社では優れた高精度加工技術により、これらの課題をクリアした16個取り以上の多数取り金型を多数手掛けてまいりました。
キャビティ数は型締力で上限が決まる
取り数を決める大きな制約が、成形機の型締力(トン数)です。成形に必要な型締力は、おおよそ次の関係で見積もります。
必要型締力 F(tf)= キャビティ内圧 p × 投影面積 A ÷ 1000
ここで内圧pは使用する樹脂によっても異なりますが、おおむね300〜500kgf/cm²、投影面積Aはキャビティとランナーをパーティング面に投影した面積の合計です。取り数が増えると投影面積Aが大きくなり、同じ内圧でも必要な型締力が増えるため、使える成形機の型締力や製品配置が取り数の上限を決めます。取り数は、年間生産数量・必要サイクル・成形機の能力・投資回収・品質要求を踏まえて決定します。
品質を揃えるランナー設計
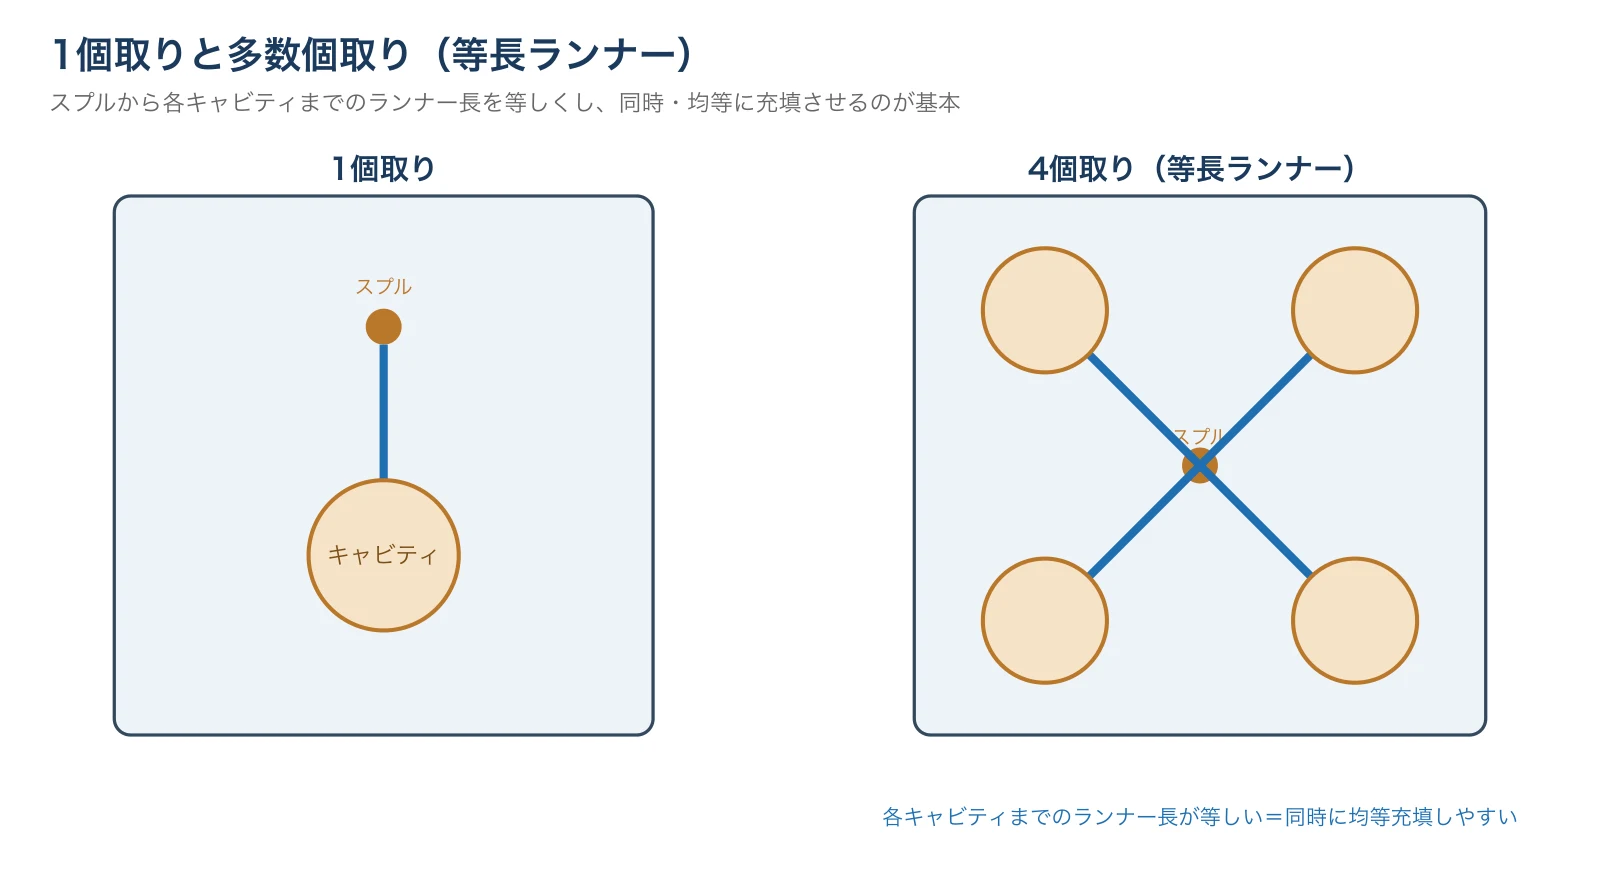
多数個取りで最も難しいのが、すべてのキャビティを同時に・均等に充填することです。基本は、各キャビティまでのランナー長を等しくする「等長ランナー(バランスランナー)」です。
ただし、長さを揃えても内回りと外回りで流動の差が出るため、8個取り以上では内側のキャビティが先に充填しやすくなります。この充填差が成形品の品質に影響するようであれば、ゲート径やランナー径を調整して流れを追い込無事が必要になってきます。金型側の対策としては、金型の温度バランスを整える温調配管の設計、ランナからの等しくガスが抜けるようにすることが必要となってきます。
取り数は「量産戦略」として一緒に考える
多数個取りの取り数は、単に「多ければよい」ものではありません。金型コストと1個あたり部品価格、品質の安定性、成形機の能力(空き)、将来の増産余地まで含めた量産戦略として決めるべきものです。
当社(株式会社三幸)は、食品・医療・化粧品などの量産金型で多数個取りの設計・製作に取り組み、ホットランナーやゲートバランスを含めた金型設計を行っています。金型納品後も成形メーカーと併走し、100万ショット以上の生産に対応する高耐久な金型設計を基本としています。取り数の検討段階からご相談いただければ、生産数量と品質要求に合った最適な取り数をご提案します。
■ お問い合わせ
多数個取りを含む量産金型の設計のことなら、株式会社三幸にお任せください。
試作金型から多数個取りの量産金型、既存金型の見直しまで、内容にもよりますがまずはご相談を承っています。お問い合わせフォーム →
お電話でのご相談: 0766-31-0646(代)(平日 8:00〜17:00)
この記事の監修者
営業技術部 部長 岡鼻
株式会社三幸にて金型設計に18年従事。射出成形技能士2級。化粧品・医薬品・食品分野のキャップ・容器を中心に、多数個取り・ホットランナーを含む量産金型の設計・製作に長年取り組んできた。
参考文献
- 日本塑性加工学会 編『プラスチックの成形加工』コロナ社
- 株式会社キーエンス「射出成形の計算式(型締力)」技術情報
- 株式会社三幸「製作実績」