 2026.10.12
射出成形のゲート方式の種類|代表9種の特徴と選び方
射出成形では、ランナーから製品へ樹脂を流し込むゲートの方式選びが、成形品の外観・強度・生産性を大きく左右します。ゲート方式の種類は数多く、それぞれにゲート痕の残り方や自動カットの可否、向いている製品形状が異なります。本記事では、射出成形で使われる代表的なゲート方式の種類を一覧で整理し、分類の考え方から選び方、ゲート位置と成形不良の関係までを金型メーカーの視点でまとめます。個別方式の深掘り記事への入り口としてご活用ください。
■ お急ぎの方へ
製品に最適なゲート方式の選定や、既存金型のゲート変更について、内容にもよりますがまずはお気軽にご相談を承っています。
お問い合わせはこちら →
ゲートとは|射出成形における役割
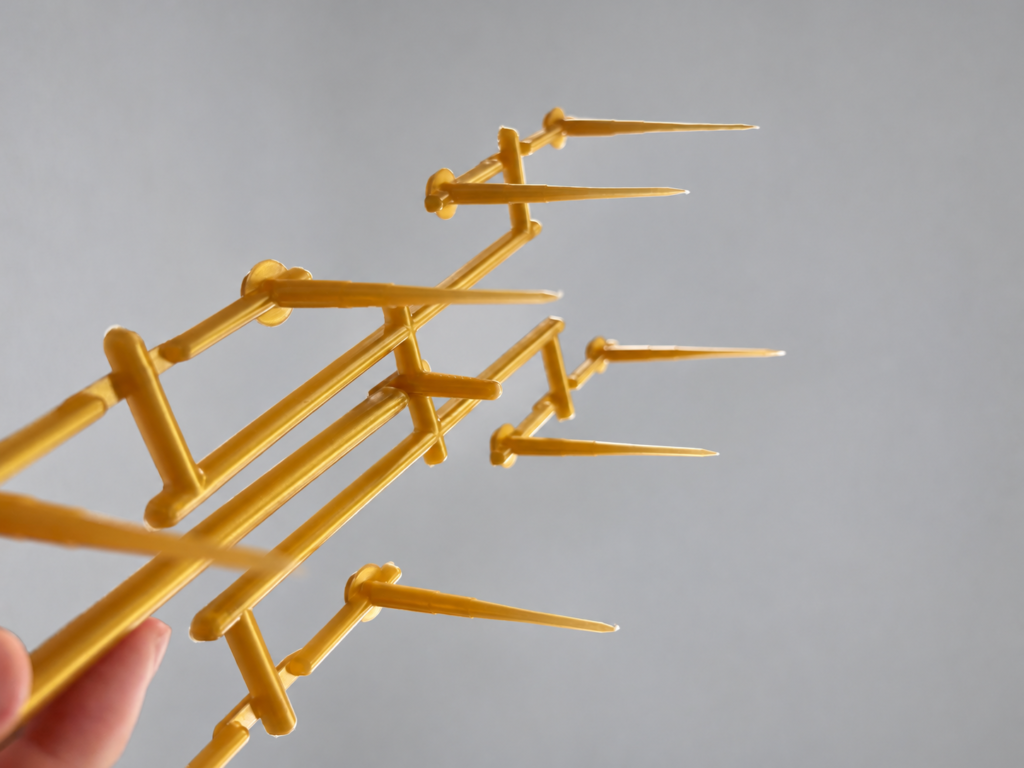
ゲートとは、ランナー(溶融樹脂の通り道)から製品部(キャビティ)へ樹脂が流れ込む入口のことです。単なる通路ではなく、充填時の流量や射出速度を絞って調整する「調整弁」の役割を持ち、キャビティ全体への均一な充填、保圧の伝達によるヒケ防止、逆流の防止など、成形品質を左右する重要な要素です。
また、ゲート部の断面を絞ることで樹脂の固化を早め、成形品とランナーの切り離しを容易にする働きもあります。成形品には必ずゲートの痕が残るため、どのゲート方式を選ぶかは外観要求とも直結します。ゲートの断面寸法は、一般にゲート厚を製品肉厚の50〜70%程度に設定し、保圧が十分に伝わる最小限の断面を狙うのが目安とされています。
代表的なゲート方式の種類
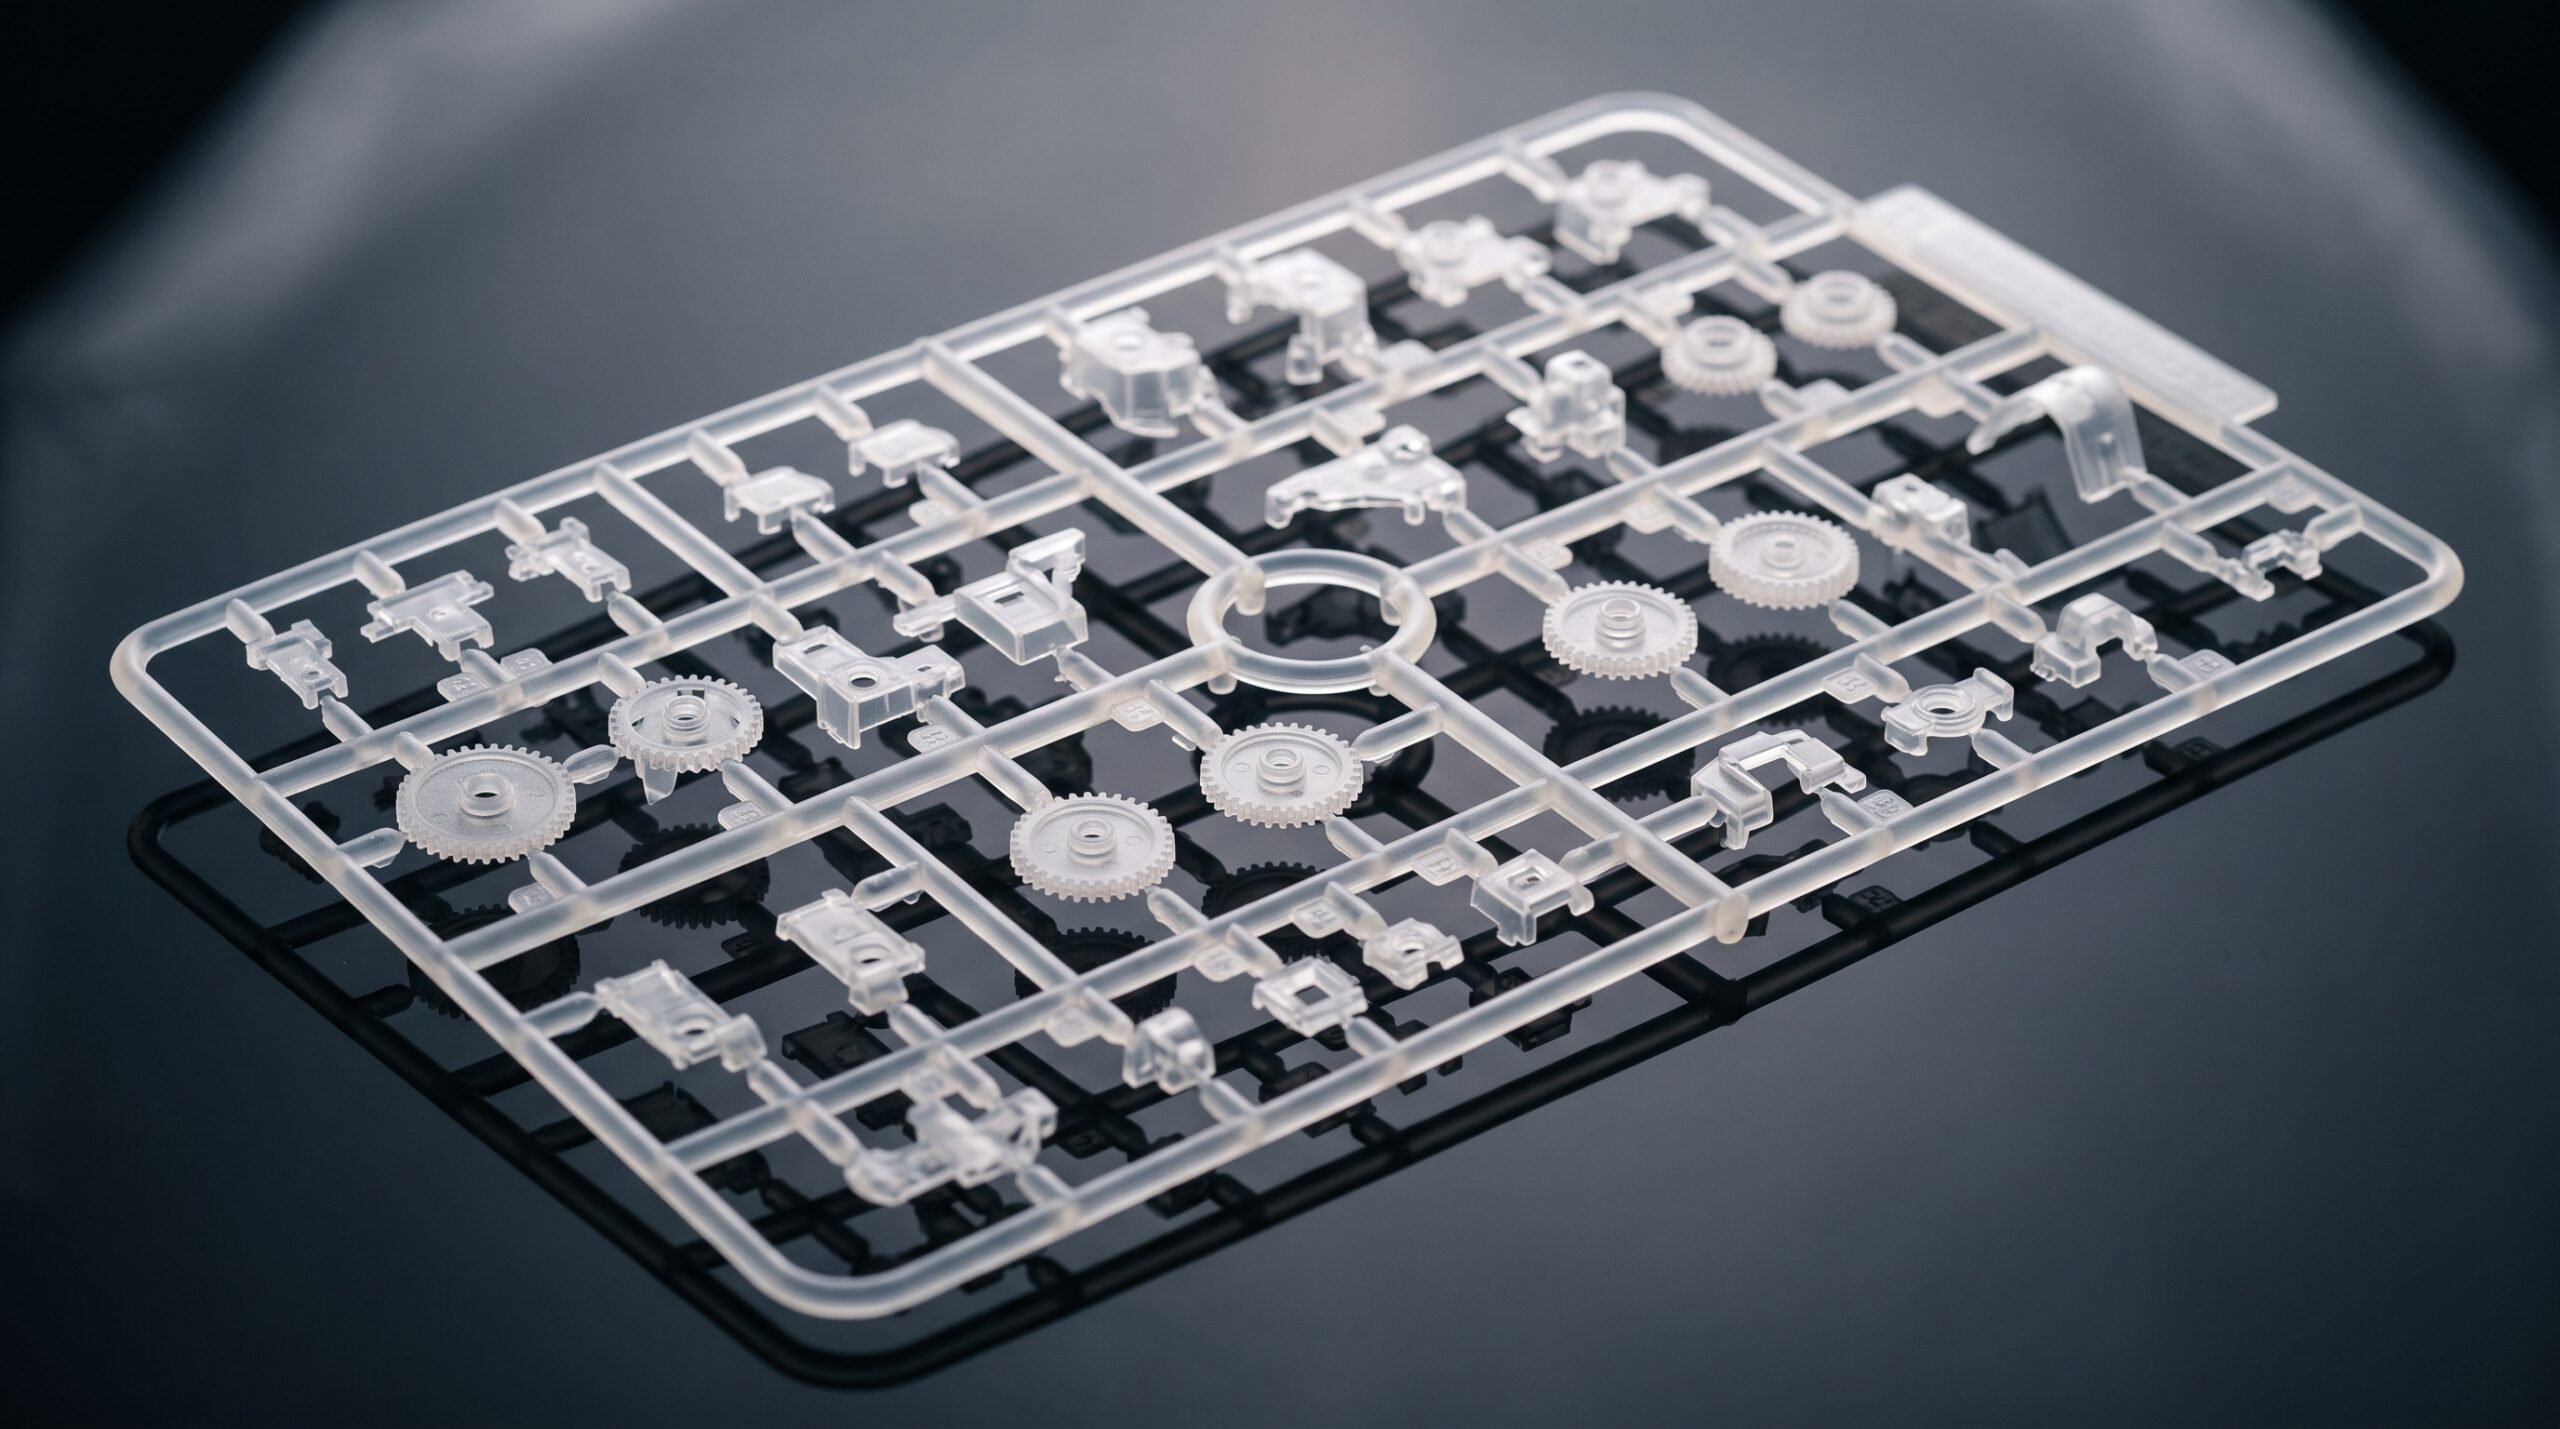
射出成形で使われる代表的なゲート方式を、特徴と向く用途で整理します。
| ゲート方式 | 特徴 | 向く用途 |
|---|---|---|
| ダイレクト(スプルー)ゲート | スプルーから直接注入。圧損が小さく保圧が効くが痕が大きく多数個取り不可 | 大型・厚肉品/外観要求が低い製品 |
| サイドゲート | 側面に設ける最も一般的な制限ゲート。安価で多点化しやすい。手動カット | 汎用・多数個取り全般 |
| ピンゲート | 細い点状ゲート。3プレート金型で型開きと同時に自動分離。痕が最も小さい | 外観重視/広い面への均一充填 |
| サブマリン(トンネル)ゲート | 型内に潜らせ、取り出し時に自動切断。径が細く圧損に注意 | 量産・自動化ライン |
| ファンゲート | 扇状に幅広く流し、反りや流れムラを抑える。痕はやや大きい | 平板・平面の反りを抑えたい製品 |
| フィルムゲート | 縁に沿って帯状に均一充填。薄肉・平板の変形を防ぐ | 薄肉・平板/反り厳禁の平面品 |
| ディスク/リングゲート | 円筒品の内周(ディスク)・外周(リング)から均一に充填。ウェルドを抑制 | 円筒・パイプ・ドーナツ状品 |
| カルフォン(バナナ)ゲート | サブマリンの発展形。U字に湾曲させ裏側へ深く回して痕を隠す。自動分離 | 意匠面に痕を残せない外観品 |
| バルブゲート | ホットランナー系。ノズル内のバルブで開閉を制御。糸引き防止・充填タイミング制御 | 意匠性の高い外観品/大型・多点充填品 |
このうちカルフォンゲート(バナナゲート)は、意匠面にどうしても痕を残せない製品で使われる特殊な方式です。当社(株式会社三幸)でもキャップや自動車関連部品の金型で扱ってきました。構造・メリット・デメリットとバルブゲートとの違いは、カルフォンゲートとはで詳しく解説しています。
ゲート方式の選び方
ゲート方式は、次の判断軸を組み合わせて選びます。ひとつの正解があるわけではなく、製品ごとに優先順位を決めることが重要です。
| 判断軸 | 選定の考え方 |
|---|---|
| 製品形状・肉厚 | 大型・厚肉→ダイレクト/平板→ファン・フィルム/円筒→リング・ディスク |
| 外観(痕の許容度) | 痕NG→ピン・バルブ、または裏・側面に隠すサブマリン・カルフォン/痕許容→ダイレクト・サイド |
| 生産数量 | 少量→安価なサイド・ダイレクト/大量→自動カットのサブマリン・ピン、樹脂節約のホットランナー |
| 材料特性 | 流れにくい樹脂・ヒケが出やすい肉厚品→幅広のファン・フィルム |
| 多数個取りの要否 | 多数個取り→サイド・ピン・サブマリン/単一大型→ダイレクト |
たとえば、外観をあまり問わない大型の円筒品は成形バランスを優先してダイレクトゲートを、月産数量が非常に多い製品は金型費をかけてでも自動カットのサブマリンやピンゲートを選ぶ、といった判断になります。取り数やランナー設計とあわせた検討は多数個取り金型とはもご参照ください。
ゲート位置と成形不良の関係
ゲートは「方式」だけでなく「位置」も成形品質を大きく左右します。ゲート位置を変えると、樹脂の流動距離や合流地点が変わり、次のような不良の出方が変化します。
- ウェルドライン:樹脂の流れが合流する地点に生じる線で、強度低下の原因になります。ゲート位置を調整して、外観・強度に影響の少ない箇所へ合流点を誘導します。
- ヒケ:保圧不足やゲートの早期固化で、ゲートから遠い部分や厚肉部に発生します。ゲートを厚肉部寄りに設けると保圧が効きやすくなります。
- 反り・寸法ばらつき:ゲートからの距離で圧力・冷却収縮が変わることで生じます。流動距離が均等になるようゲートを配置します。
- ショートショット:充填不足。流動距離を最短にする、断面の細いゲートは充填性を確認するなどで対策します。
意匠面や光学面には原則ゲートを設けず、痕は裏面・側面など機能に影響しない位置へ逃がします。樹脂の流動長の評価にはスパイラルフローの考え方も役立ちます。
当社のゲート設計・金型製作
当社(株式会社三幸)は、食品・医療・化粧品分野のキャップや容器を中心に、サイドゲートやピンゲート、サブマリンゲート、カルフォンゲートまで、製品の意匠・材料・生産数に応じたゲート設計に取り組んできました。ゲート方式は金型材質や型構造とあわせて検討することで、外観と生産性を両立できます。形状が固まる前の段階からご相談いただくと、抜き方やゲート位置まで含めた最適な金型を提供できます。金型納品後も成形メーカーと併走し、100万ショット以上の生産に対応する高耐久な金型設計を基本としています。金型製作の詳細は金型製作のページをご覧ください。
■ お問い合わせ
製品に最適なゲート方式の選定なら、株式会社三幸にお任せください。
ゲート設計から試作金型・多数個取りの量産金型、既存金型のゲート変更まで、内容にもよりますがまずはご相談を承っています。お問い合わせフォーム →
お電話でのご相談: 0766-31-0646(代)(平日 8:30〜17:30)
この記事の監修者
営業技術部 部長 岡鼻
株式会社三幸にて金型設計に18年従事。射出成形技能士2級。食品・医療・化粧品分野のキャップ・容器を中心に、各種ゲート方式を用いた多数個取りの量産金型の設計・製作に長年取り組んできた。